

Содержание
Коротко о главном
- Допуск размера — разность верхнего и нижнего предельных размеров. Это не погрешность прибора и не отклонение одного измерения.
- Посадку определяет сочетание допустимых размеров двух сопрягаемых элементов: например, отверстия и вала.
- Правильный диаметр сам по себе не подтверждает форму, взаимное расположение поверхностей или шероховатость.
- Требования задают по функции узла. «Сделать всё поточнее» не заменяет чертёж и может неоправданно усложнить изготовление и контроль.
Как посчитать допуск
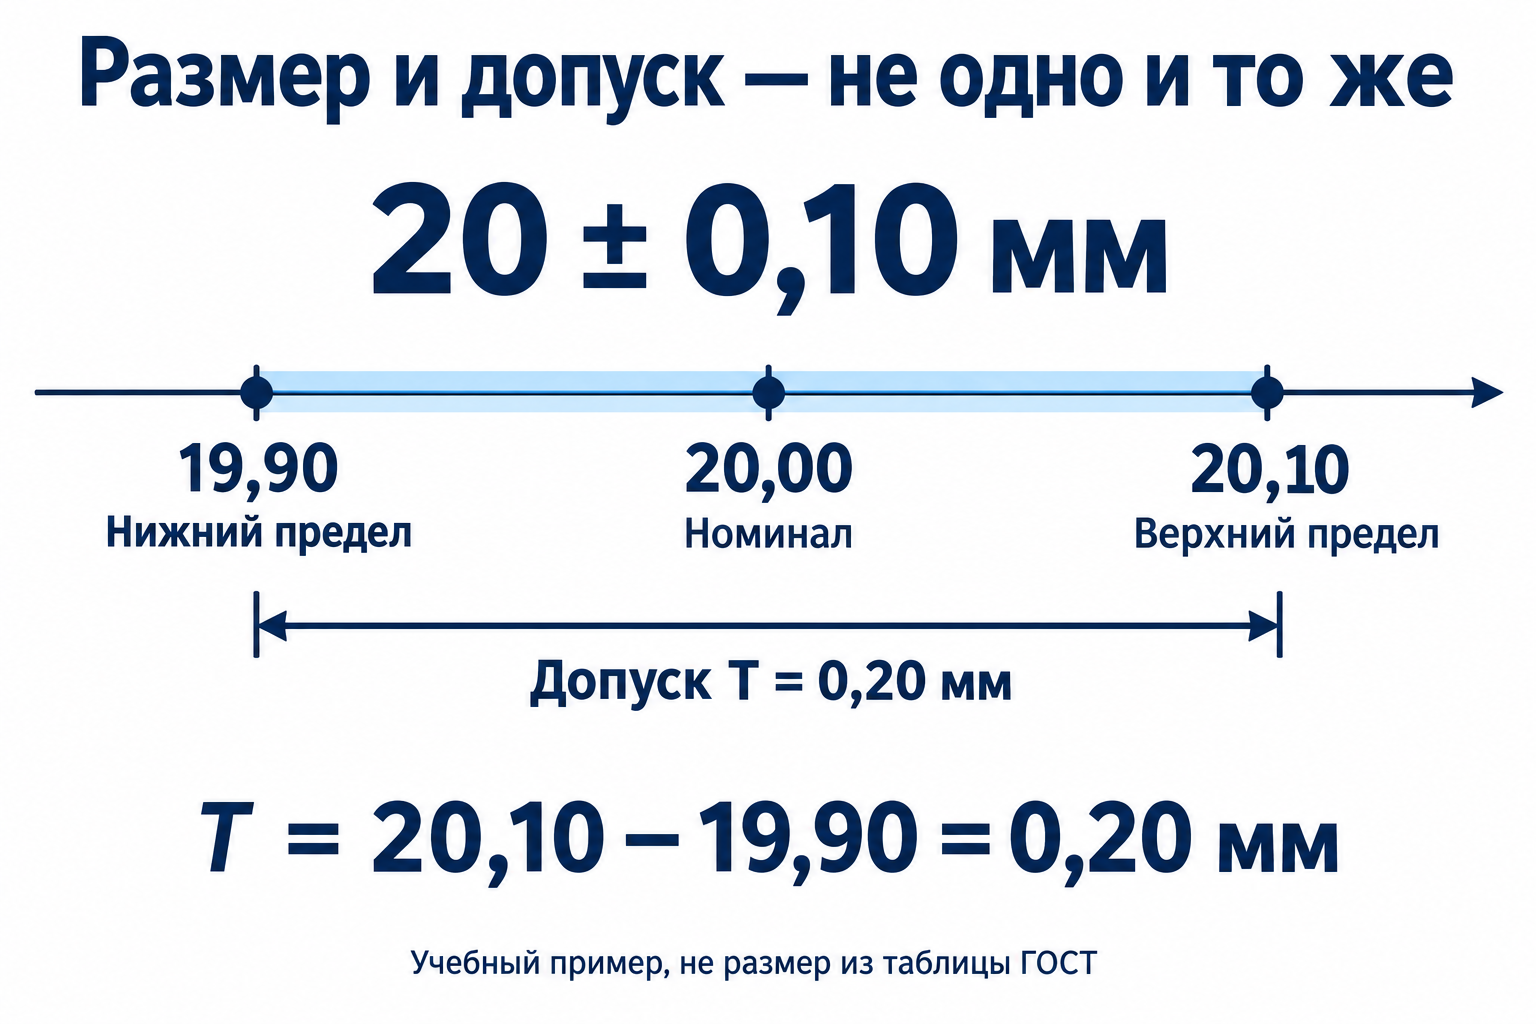
Для записи 20 ± 0,10 мм нижний предел равен 19,90 мм, верхний — 20,10 мм. Допуск T = 20,10 − 19,90 = 0,20 мм. Верхнее и нижнее отклонения от номинала здесь +0,10 и −0,10 мм; их не следует путать с шириной допуска.
В чертеже отклонения могут быть несимметричными. Нельзя автоматически заменять любую запись на «плюс-минус» относительно того же номинала. Интервал на схеме показывает заданные пределы размера; решение о приёмке измеренной детали дополнительно зависит от правил контроля и неопределённости измерений.
Зазор, натяг и переходная посадка
Для пары «отверстие — вал» сравнивают пределы обоих элементов при одном номинальном размере. В таблице D — размер отверстия, d — размер вала; индексы min и max обозначают нижний и верхний пределы.
На телефоне таблица прокручивается внутри блока.
| Посадка | По предельным размерам | Что это означает |
|---|---|---|
| С зазором | Dmin ≥ dmax | Размерный зазор неотрицателен для любой пары в заданных пределах; минимальный зазор может быть нулевым. |
| С натягом | dmin ≥ Dmax | До сборки размер вала не меньше размера отверстия; минимальный размерный натяг может быть нулевым. |
| Переходная | Интервалы перекрываются: возможны как D > d, так и d > D | В зависимости от фактических размеров пары получается зазор или натяг. |
Для зазора: Smin = Dmin − dmax, Smax = Dmax − dmin. Для натяга: Nmin = dmin − Dmax, Nmax = dmax − Dmin. Это размерные соотношения, а не расчёт усилия запрессовки или прочности. Температура, материалы, форма, шероховатость и способ сборки требуют отдельной оценки.
Что означает H7/h6
В записи H7/h6 часть H7 относится к отверстию, h6 — к валу.
- H — положение интервала допуска отверстия: нижнее отклонение равно нулю.
- 7 — квалитет IT7 для отверстия.
- h — положение интервала допуска вала: верхнее отклонение равно нулю.
- 6 — квалитет IT6 для вала.
Ширина допуска определяется квалитетом и диапазоном номинального размера. Косая черта разделяет обозначения отверстия и вала в записи посадки.
Поэтому H7/h6 относят к посадкам с зазором с нулевым наименьшим размерным зазором. Это не обещание свободного скольжения любой реальной детали: нужны требования к геометрии, поверхности и условиям сборки. Числа 7 и 6 не означают миллиметры или микрометры. Для численных пределов нужны номинальный размер и точная таблица применимого стандарта, например ГОСТ 25347 или ISO 286-2; международные и национальные редакции не смешивают без проверки.
Четыре разных требования
| Требование | Пример задачи | Чего оно не заменяет |
|---|---|---|
| Размер | Предельные размеры диаметра или расстояния между противоположными поверхностями. | Сам по себе не задаёт весь набор требований к геометрии. |
| Форма | Круглость, прямолинейность, плоскостность. | Положение поверхности относительно другой поверхности или базы. |
| Ориентация и расположение | Перпендикулярность, параллельность, позиция элемента; базы задают там, где этого требует спецификация. | Размер и качество микрорельефа поверхности. |
| Шероховатость | Параметры текстуры и условия её оценки, указанные в документации. | Плоскостность, герметичность или несущую способность всего узла. |
Связь размера и геометрии определяют применимый стандарт и обозначения на чертеже; нельзя считать одно требование заменой другого. Переносить число Ra в размерный допуск или считать его универсальной нормой для любого уплотнения нельзя.
Практика контроля: где чаще ошибаются
| Ошибка | Что сделать |
|---|---|
| Нет индивидуального допуска — значит, можно любой размер | Прочитать общие технические требования и ссылки на стандарты. Если требование не определено, согласовать его, а не выбирать произвольно. |
| Одного замера штангенциркулем достаточно | Назначить подходящий метод, сечения и направления измерений по контролируемой характеристике. Проверить пригодность прибора и методики. |
| Цена деления равна точности | Различать разрешение, погрешность и неопределённость результата. Мелкий шаг индикации не доказывает пригодность контроля. |
| Показание на границе автоматически означает «годно» | Применить согласованное правило принятия решения с учётом неопределённости измерений. Правила ISO 14253-1 используют в своей области применения. |
| Покрытие и нагрев ничего не меняют | Указать состояние детали при контроле, учитывать покрытие и температурные условия. Не сравнивать несопоставимые результаты. |
Пробная сборка полезна по назначению, но не подменяет все требования чертежа. Для критических характеристик заранее согласуйте методику, средства контроля, объём проверки и форму протокола. При обнаружении несоответствия не исправляйте размер или посадку без согласования с ответственным за конструкцию.
Что передать в производство
Чертёж и его редакцию; номинальные размеры, отклонения или классы допусков; ответную деталь и функцию соединения; геометрические требования и базы; шероховатость; материал, термообработку и покрытие; состояние при контроле и критерии приёмки. Отдельно отметьте важные сопрягаемые поверхности.
По одному фото или изношенному образцу нельзя восстановить исходные допуски достоверно. Если документации нет, сначала согласуют требования к новой детали. Возможность изготовления и подтверждения точности оценивают по полному заданию, без обещаний «любого квалитета».
Вопросы и ответы
У размера 20 ± 0,10 допуск равен 0,10 мм?
Нет. 0,10 мм — модуль каждого из отклонений в этом симметричном примере. Полная ширина допуска составляет 0,20 мм.
H7 — это плюс 7 микрометров?
Нет. H указывает положение интервала для отверстия, 7 — квалитет. Численный допуск зависит от диапазона номинального размера и таблицы выбранного стандарта.
H7/h6 гарантирует лёгкое скольжение?
Нет. Наименьший размерный зазор может быть нулевым; работа реального узла зависит также от формы, поверхности, температуры и условий сборки.
Чем меньше допуск, тем лучше деталь?
Точность должна обеспечивать функцию. Необоснованное сужение допуска может увеличить сложность изготовления и контроля, не улучшив работу узла.
Достаточно проверить размер, чтобы подтвердить весь чертёж?
Нет. Нужно проверить все назначенные характеристики: размер, геометрию, поверхность и другие требования документации соответствующими методами.
Источники и границы применения
Ссылки ISO, ASME и DIN открывают справочные карточки нашей библиотеки. Полные тексты этих стандартов на сайте не размещены.
- ГОСТ 25346-2013 — понятия допусков, отклонений и посадок
- ГОСТ 25347-2013 — таблицы допусков и предельных отклонений
- ISO 286-1:2010 — основы системы допусков и посадок
- ISO 286-2:2010 — таблицы классов допусков
- ГОСТ Р 2.308-2023 — указание геометрических допусков
- ISO 1101:2017 — геометрические допуски
- ГОСТ 2789-73 — параметры шероховатости
- ISO 21920-1:2021 — обозначение текстуры поверхности
- ISO 14253-1:2017 — правила решения при контроле с учётом неопределённости
- JCGM 200:2012 (VIM)
Проверено 12.10.2026. Обзор помогает читать задание и организовать проверку; он не назначает посадку конкретному узлу. Для изготовления используют документы и редакции, указанные в проекте, с применимыми изменениями. Числа на схеме — учебный пример, не нормативные значения.
Материалы по теме
Производство деталей и узлов для инженерных систем
Изготавливаем детали, партии, трубопроводные узлы и комплекты для промышленных и инженерных систем.
Производим: от 1 детали до готового узла.