

Содержание
Коротко о главном
- Технологию выбирают по форме, материалу, требованиям и партии. Название станка не заменяет эти данные.
- Одна деталь может потребовать раскроя, формовки, обработки, сварки и контроля в нескольких установах.
- Заготовка после резки не обязательно является готовой деталью. Посадочные и уплотнительные поверхности оценивают отдельно.
- ЧПУ, красивая поверхность или ровный шов сами по себе не подтверждают соответствие чертежу.
С чего начинают выбор
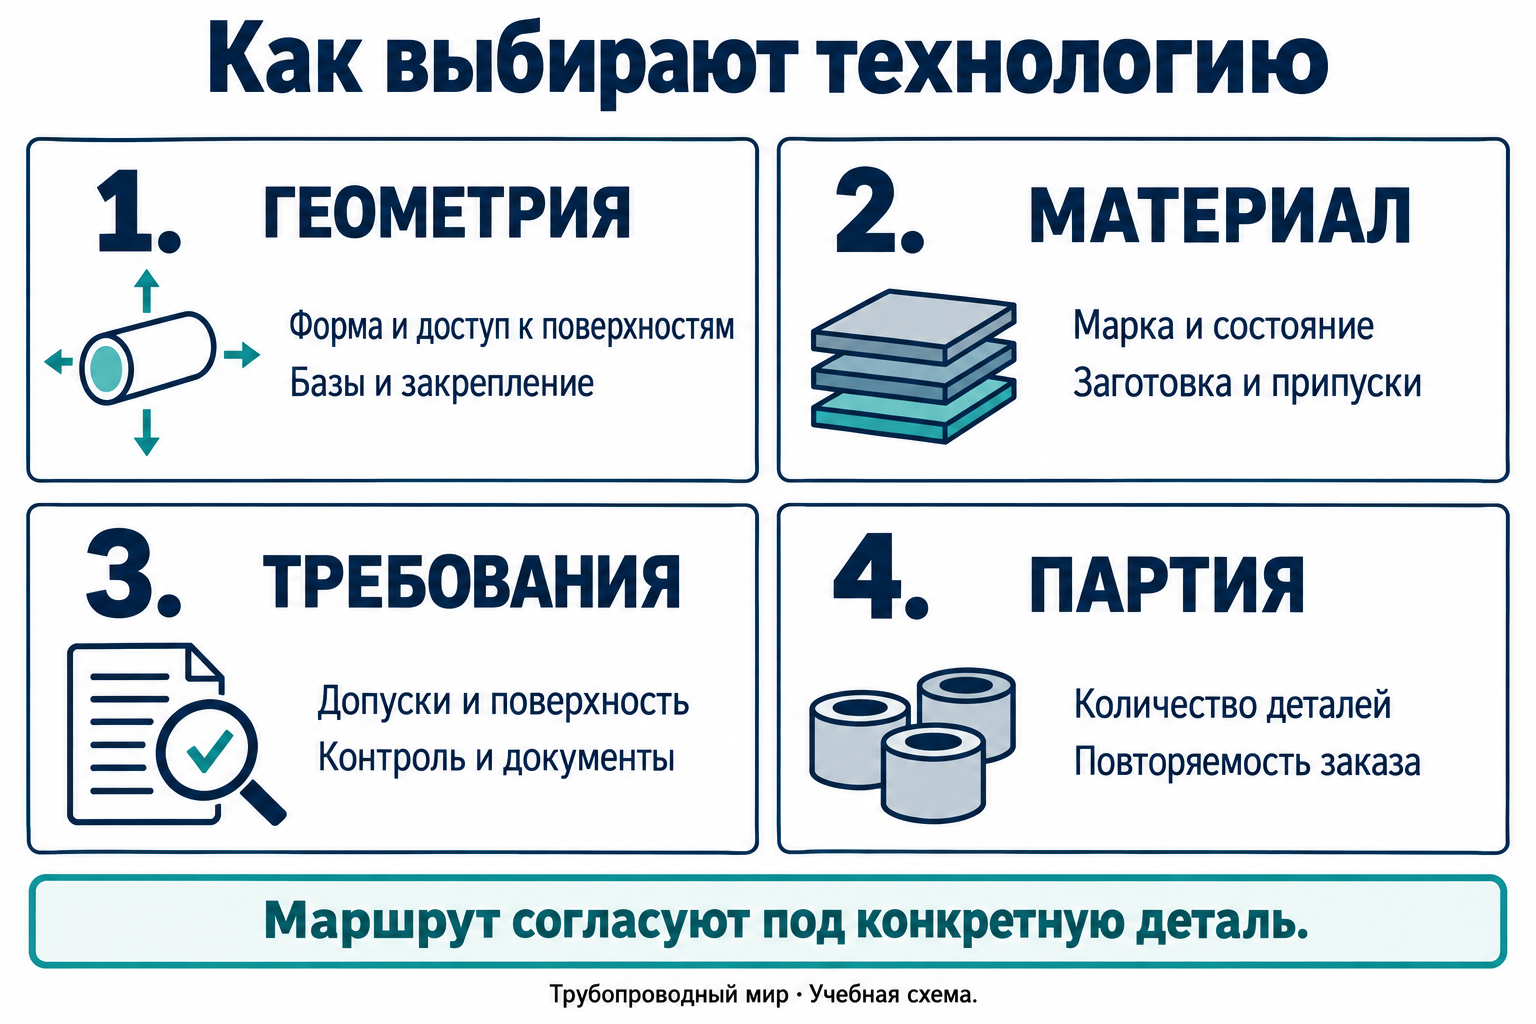
Сначала определяют, какие поверхности и связи между ними обеспечивают работу детали. Затем уточняют марку и состояние материала, вид заготовки, размеры партии, допуски, шероховатость и способ приёмки. После этого выбирают операции, оборудование, инструмент и закрепление.
Важны не только наружные размеры, но и доступ инструмента: глубокое отверстие, тонкая стенка или поверхность за уступом могут определять весь маршрут. Для повторного заказа полезно сохранять согласованную редакцию чертежа и изменения технологии.
Что делают разные процессы
На телефоне таблицы прокручиваются внутри блока.
| Процесс | Типовая задача | Что учитывать |
|---|---|---|
| Раскрой и отрезка | Отделить заготовку нужной длины или контура. | Ширину реза, состояние кромки, деформацию и припуск на дальнейшую обработку. Способ раскроя выбирают под материал и требования. |
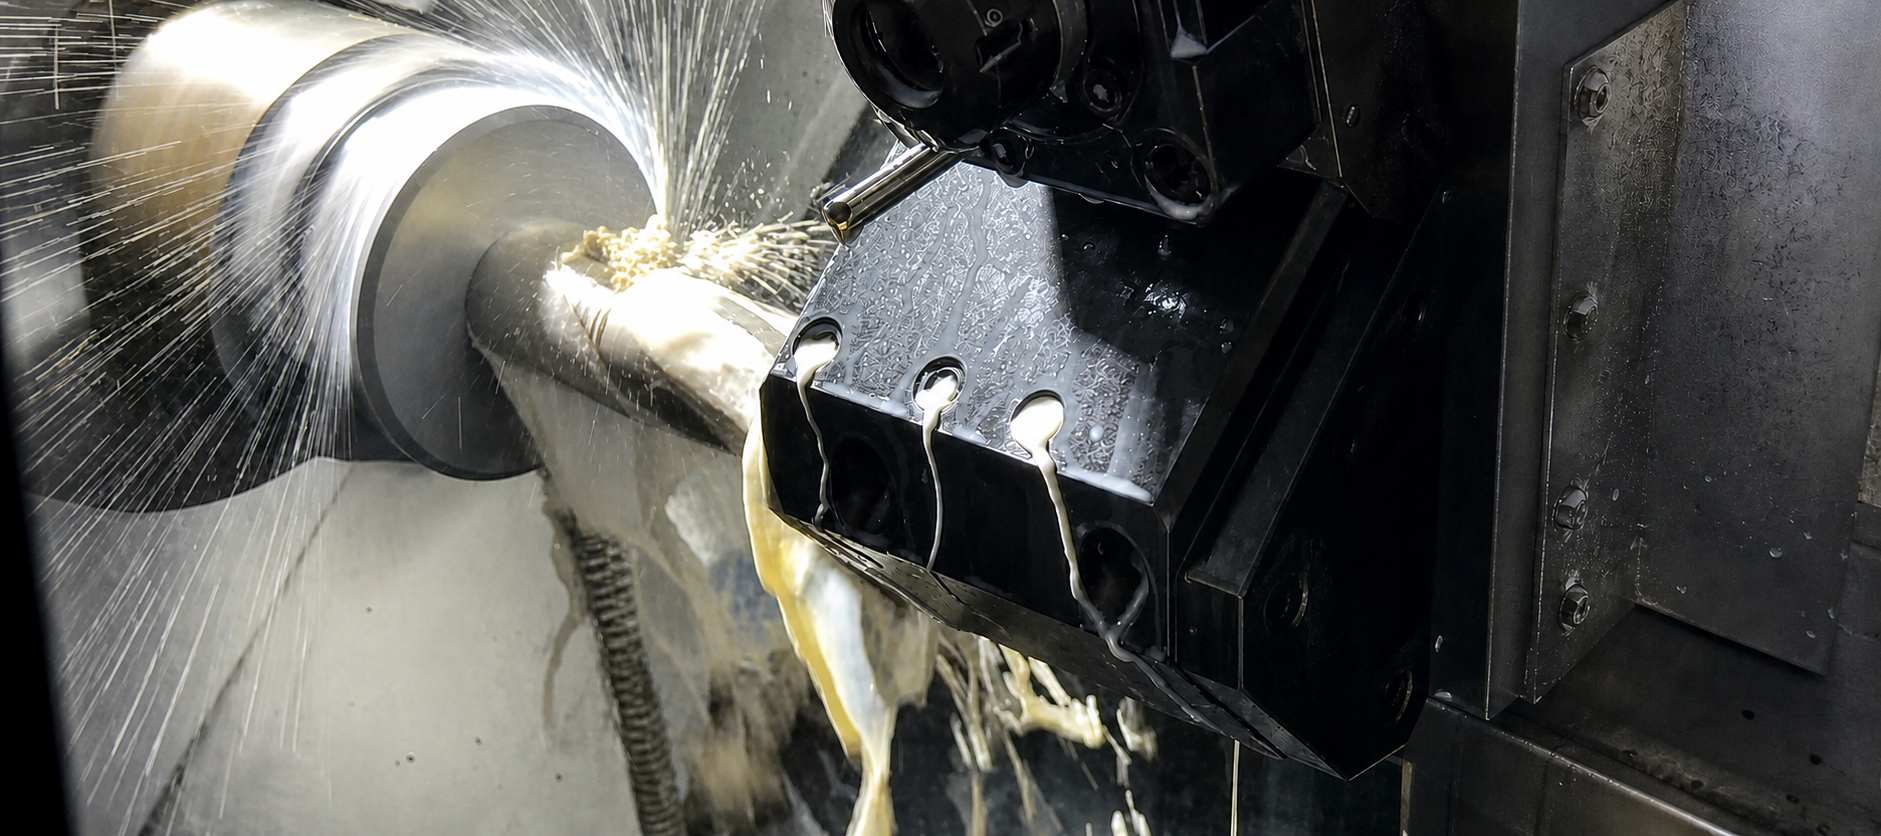
| Точение | Обрабатывать наружные и внутренние поверхности вращения, торцы, канавки и резьбы подходящим инструментом. | В классической схеме вращается заготовка. Закрепление, вылет и жёсткость влияют на результат; тонкую деталь можно деформировать зажимом. |
| Фрезерование | Получать плоскости, пазы, уступы и пространственные поверхности вращающимся многолезвийным инструментом. | Доступ фрезы, радиусы во внутренних углах, базирование и устойчивость. Обычная концевая фреза не создаёт произвольный острый внутренний угол в плане. |
| Сверление и обработка отверстий | Получать отверстие; при необходимости уточнять его размер и качество растачиванием, развёртыванием или другим выбранным методом. | Диаметр, глубину, положение оси, выход инструмента и удаление стружки. Сверление само по себе не гарантирует нужную посадку. |
| Гибка и листовая вальцовка | Придавать заготовке форму пластической деформацией; при вальцовке кривизну формируют валками. | Материал, толщину, радиус, пружинение и оснастку. Замыкание листовой обечайки сваркой — отдельная операция. |
| Сварка | Соединять подготовленные элементы по предусмотренной технологии. | Материал, соединение, сборку, деформации и программу контроля. Сварное изделие не становится бесшовным после зачистки шва. |
Это обзор процессов, а не перечень гарантированных возможностей оборудования предприятия. Исполнимость конкретной детали подтверждают после проверки её документации.
Заготовка, припуск и базы
Припуск — материал, предусмотренный для удаления при дальнейшей обработке поверхности. Его нельзя назначать одной универсальной величиной для любых деталей. Учитывают состояние и отклонения заготовки, необходимые операции, закрепление и возможность получить окончательную поверхность.
Пруток, труба, лист, поковка и сварная заготовка не становятся взаимозаменяемыми только из-за одинаковой марки стали. Важны требования к виду продукции, состоянию поставки, свойствам, документам и наличию сварных соединений. Замена заготовки, меняющая согласованные требования, требует согласования.
Базы и установы планируют с учётом того, от каких поверхностей или элементов заданы требования на чертеже. Перезакрепление и деформация от зажима могут изменить взаимное положение поверхностей. Недоступный после сборки участок следует обработать и проверить на подходящей стадии.
Почему важен порядок операций
| Вопрос | Что предусмотреть в маршруте | Какую ошибку это предотвращает |
|---|---|---|
| После какой операции возможна деформация? | Оценить влияние раскроя, закрепления, формовки, сварки и предусмотренной термообработки. Порядок окончательной обработки назначить по детали. | Чистовая поверхность изготовлена раньше операции, после которой её геометрия изменилась. |
| Что закроется при сборке? | Запланировать обработку и контроль до потери доступа; сохранить требуемые записи. | После сборки нельзя проверить внутреннюю поверхность или соединение выбранным методом. |
| В каком состоянии задан окончательный размер? | Уточнить требования до/после покрытия и сборки, защищаемые от покрытия участки. | Посадка или резьба после покрытия перестала соответствовать заданию. |
| Как контролируется партия? | Задать проверяемые характеристики, стадии, объём контроля и действия при несоответствии. | Проверка первого изделия ошибочно принята за подтверждение всей партии. |
Единой последовательности «сначала всегда сварка, затем всегда точение» нет. В одной конструкции нужны предварительная обработка и последующая доводка, в другой — иной маршрут. Чистовые размеры, контроль и защита поверхности должны быть согласованы между собой.
Полезные тонкости
Гидроабразивная резка: без ЗТВ не значит без ограничений
Абразивная струя удаляет материал эрозионно. Процесс относят к холодной резке: он не создаёт характерную для термической резки зону термического влияния (ЗТВ). При этом возможны конусность реза и отставание струи; раскрой может высвободить исходные напряжения заготовки и изменить её форму. Нельзя обещать нулевой нагрев, отсутствие любых деформаций или одинаковую точность для любой толщины.
Для отверстия под посадку или уплотнительной поверхности заранее решают, достаточно ли состояния после резки или нужна дальнейшая обработка. Системы компенсации зависят от оборудования; их наличие на конкретном производстве проверяют отдельно.
Гибка и вальцовка: учитывать пружинение
После снятия нагрузки форма может частично измениться из-за упругого восстановления. Радиус, инструмент и компенсацию выбирают под материал, толщину и геометрию. Вальцовка листа формирует кривизну, но сама не соединяет его кромки и не превращает листовую сварную деталь в цельнотянутую.
Сварка: ровный шов не равен подтверждённому качеству
При сварке плавлением локальное нагревание и последующее охлаждение могут вызывать деформации и остаточные напряжения. Последовательность, закрепление, дальнейшую обработку и контроль выбирают для конкретного соединения. Внешний вид не доказывает отсутствие внутренних дефектов или герметичность.
Покрытие: часть маршрута, а не исправление дефектов
Подготовка поверхности, совместимость слоёв, толщина, условия нанесения и отверждение относятся к выбранной системе покрытия. Уплотнительные, посадочные и резьбовые участки требуют отдельного решения о покрытии или защите. Окраска не исправляет неверный размер или дефект сварки; режимы одного материала нельзя переносить на все покрытия.
Что даёт ЧПУ и чего оно не гарантирует
Числовое программное управление задаёт движения и команды оборудования по программе. Оно помогает организовать повторяемую обработку, но фактический результат зависит также от станка, инструмента, заготовки, закрепления, температурных условий, наладки и контроля.
Количество осей, слово «ЧПУ» и номинальная точность станка не заменяют подтверждения размеров готовой детали. Требования формулируют через характеристики изделия; оборудование и способ их обеспечения выбирают в технологии. Подачи, скорости и глубины резания назначают для конкретной комбинации материала, инструмента и условий.
Что нужно для расчёта и согласования
| Передать | Что уточнить |
|---|---|
| Чертёж и модель | Редакцию, единицы и приоритет документов при расхождениях. Одна модель без согласованного набора требований не всегда определяет приёмку. |
| Материал и заготовка | Марку, стандарт/состояние поставки, допустимые замены, требования к документам и к сварным соединениям. |
| Рабочие характеристики | Размеры и допуски, геометрию и базы, шероховатость, резьбы, состояние ответственных поверхностей. |
| Партия и комплектность | Количество, повторяемость заказа, сопрягаемые детали, сборку и маркировку. |
| Контроль и выдача | Критерии приёмки, проверки и протоколы, покрытие, консервацию и упаковку. Испытательные параметры задают документацией, а не выбирают произвольно. |
Сравнивайте предложения при одинаковых исходных требованиях и составе поставки. Исключённые из расчёта контроль, покрытие или последующая обработка могут менять смысл предложения даже при похожем названии детали.
Вопросы и ответы
Можно выбрать самый точный станок и больше ничего не уточнять?
Нет. Сначала нужны требования к детали. Закрепление, инструмент, материал, температура, метод измерения и другие условия также влияют на результат.
После гидрорезки деталь всегда готова к монтажу?
Нет. Это зависит от требований к размеру, кромке и поверхности. Ответственные участки могут требовать дополнительной обработки и контроля.
Можно сделать сварную деталь вместо бесшовной?
Такую замену нельзя считать автоматической. Согласуют конструкцию, требования к материалу, соединениям, применимым документам и контролю. Зачищенный шов не делает деталь бесшовной.
Какой припуск оставить?
Его определяют по заготовке, её отклонениям и маршруту. Одна общая цифра без материала, размеров и операций может оказаться недостаточной или избыточной.
Достаточно STEP-файла?
Только если согласованный комплект данных действительно задаёт все требования. Часто дополнительно нужны чертёж, допуски, материал, поверхность и условия приёмки. Приоритет модели и других документов определяют заранее.
Источники и границы обзора
Ссылки ISO, ASME и DIN открывают справочные карточки нашей библиотеки. Полные тексты этих стандартов на сайте не размещены.
Рекомендации изготовителей относятся к их области компетенции и не подтверждают оснащение «Трубопроводного мира». Обзор не задаёт рабочие режимы, гарантированные допуски или универсальную технологическую карту.
- SSAB: вопросы о механической обработке — смысл основных операций и ЧПУ; частные режимы для сталей SSAB в обзор не перенесены.
- Sandvik Coromant: руководство по фрезерованию — закрепление, доступ и устойчивость обработки.
- Autodesk Fusion: припуск после черновой обработки — смысл радиального и осевого припуска в CAM, не норма для любой детали.
- Haas: проверка точности фрезерного станка — влияние условий и состояния оборудования.
- Flow: руководство по гидроабразивной резке — принцип процесса, нагрев и влияние исходных напряжений.
- Flow: Dynamic Waterjet — конусность, отставание струи и компенсация на соответствующем оборудовании.
- TRUMPF: процессы гибки — различия способов формообразования.
- SSAB: пружинение при гибке — механизм и факторы влияния; частные таблицы не универсальны.
- DAVI: листогибочные вальцы — принцип и варианты формования листа.
- TWI: причины сварочных деформаций — нагрев, усадка и напряжения.
- ISO 17635:2025 — общие правила выбора методов неразрушающего контроля сварных соединений.
- Jotun: руководство по нанесению Penguard EXA II — пример требований конкретной системы покрытия, не инструкция для любых красок.
Материалы по теме
Производство деталей и узлов для инженерных систем
Изготавливаем детали, партии, трубопроводные узлы и комплекты для промышленных и инженерных систем.
Производим: от 1 детали до готового узла.