

Содержание
Коротко о главном
Диаметра недостаточно. Для соединения должны соответствовать тип резьбы, номинальный диаметр, шаг, направление и поля допусков.
- У метрической крепёжной резьбы M угол исходного профиля — 60°.
- Диаметр и шаг в обозначении задаются в миллиметрах.
- Одинаковое M20 при разном шаге не означает совместимость.
- Метрическая резьба сама по себе не задаёт способ герметизации трубопроводного узла.
Как читать M20×1,5–6g
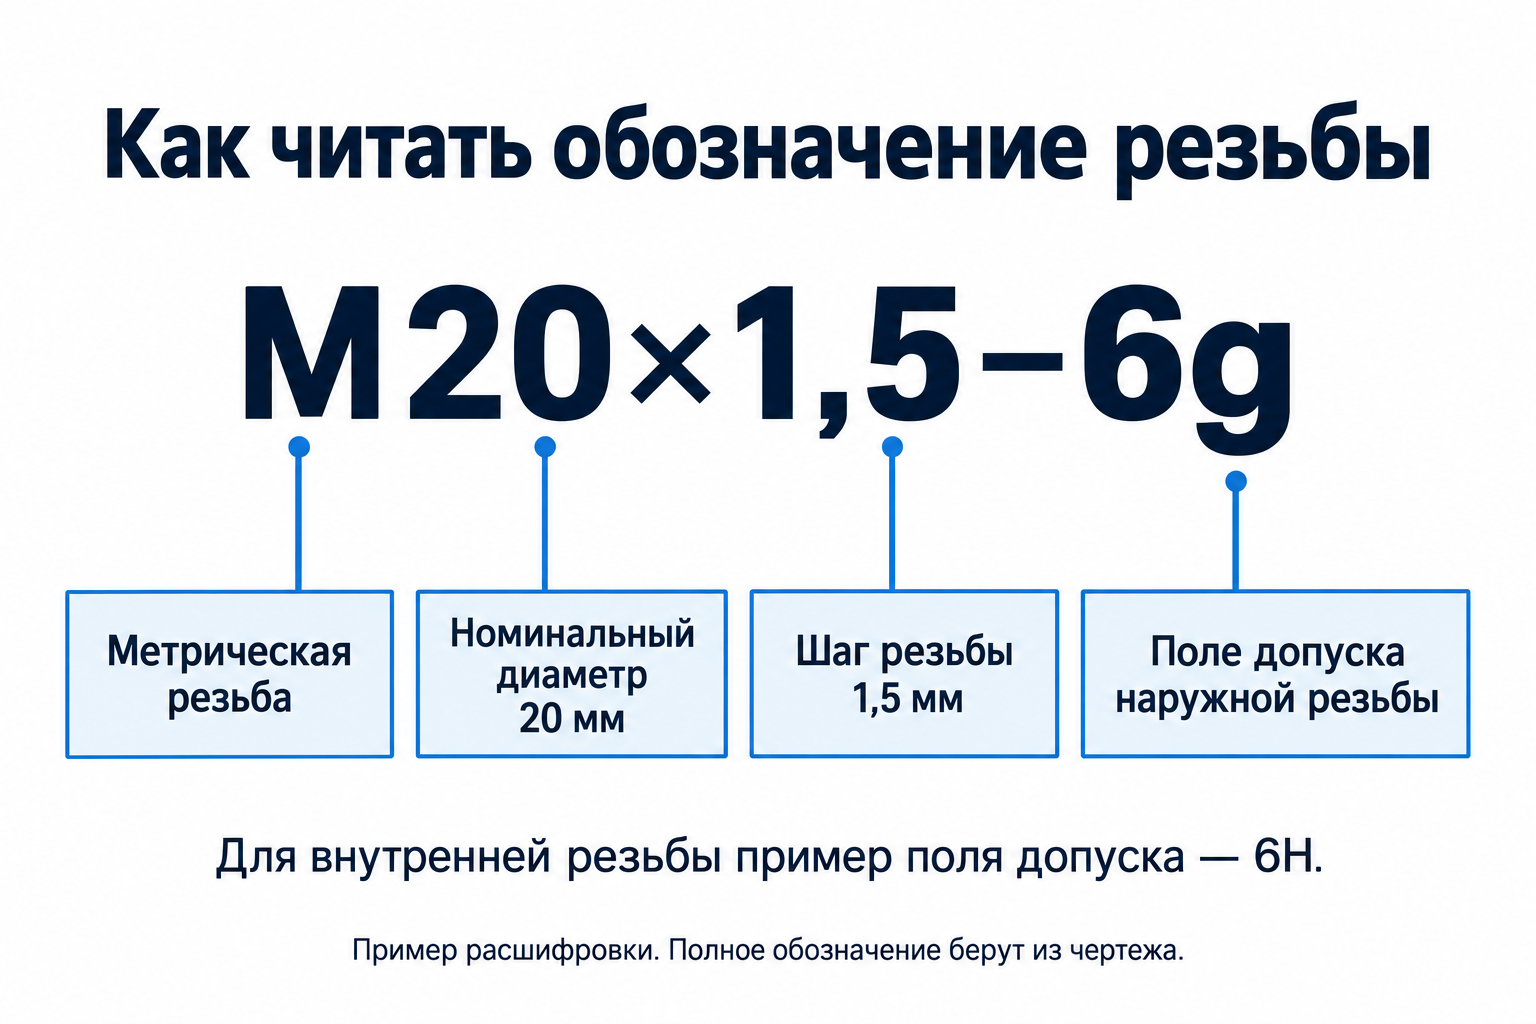
M20×1,5–6g — наружная резьба
- M — метрическая резьба общего назначения. Не трубная G, R или NPT и не трапецеидальная Tr.
- 20 — номинальный диаметр 20 мм. Не размер под ключ, DN трубы или диаметр сверла.
- 1,5 — шаг P, 1,5 мм. Не глубина резьбы и не ход многозаходной резьбы.
- 6 — степень точности диаметров резьбы.
- g — обозначение основного отклонения, определяющего положение поля допуска. Строчная буква — наружная резьба.
6g вместе — поле допуска наружной резьбы, не класс прочности крепежа и не шероховатость.
M20×1,5–6H — внутренняя резьба
- M — метрическая резьба общего назначения. Не трубная G, R или NPT и не трапецеидальная Tr.
- 20 — номинальный диаметр 20 мм. Не размер под ключ, DN трубы или диаметр сверла.
- 1,5 — шаг P, 1,5 мм. Не глубина резьбы и не ход многозаходной резьбы.
- 6 — степень точности диаметров резьбы.
- H — обозначение основного отклонения, определяющего положение поля допуска. Прописная буква — внутренняя резьба.
6H вместе — поле допуска внутренней резьбы, не класс прочности крепежа и не шероховатость.
Приведённые поля допусков служат примерами; требуемое сочетание определяет чертёж.
Левое направление обозначают LH. У обычной правой резьбы отдельного указания LH нет. В сложном обозначении могут присутствовать дополнительные параметры — их нельзя отбрасывать при заказе.
Крупный и мелкий шаг
У одного номинального диаметра бывают разные стандартные шаги. Если в обычном обозначении метрической резьбы шаг опущен, подразумевают крупный шаг. Для мелкого шага его значение указывают.
На телефоне таблицу можно прокрутить внутри блока.
| Резьба | Крупный шаг P, мм | Запись с явным шагом |
|---|---|---|
| M6 | 1 | M6×1 |
| M8 | 1,25 | M8×1,25 |
| M10 | 1,5 | M10×1,5 |
| M12 | 1,75 | M12×1,75 |
| M16 | 2 | M16×2 |
| M20 | 2,5 | M20×2,5 |
Источник значений — таблица TR Fastenings «Metric coarse». Поля допусков в таблице не заданы. Например, M20 с крупным шагом 2,5 мм и M20×1,5 — разные резьбы; силой свинчивать их нельзя.
Шаг и ход — не одно и то же
Шаг P — осевое расстояние между соответствующими точками соседних профилей. Ход — осевое перемещение за полный оборот. У однозаходной резьбы они равны; у многозаходной ход равен шагу, умноженному на число заходов. Для заказа многозаходной резьбы нужно её полное обозначение.
Как проверить неизвестную резьбу
- Очистите и осмотрите. Заусенцы, замятые витки и покрытие могут исказить измерение и мешать свинчиванию.
- Определите наружную или внутреннюю резьбу и направление. Не подбирайте ответную часть только по фотографии.
- Измерьте диаметр и шаг. Штангенциркуль и резьбомер помогают предварительной идентификации. Замер отверстия по вершинам внутренней резьбы не равен её номинальному диаметру.
- Сверьте стандарт и обозначение. Близкие размеры другой системы не доказывают совместимость.
- Для приёмки используйте предусмотренный контроль. Предельные резьбовые калибры и измерения выбирают по стандарту, размеру и полю допуска.
Пробное свинчивание с произвольным болтом или гайкой не подтверждает соответствие полю допуска. Калибр также не заменяет все проверки детали: отдельно могут требоваться контроль диаметра, длины, покрытия и состояния поверхности.
Практические ошибки
| Ошибка | Правильная проверка |
|---|---|
| «6g — прочность болта» | Это поле допуска резьбы. Материал и механические свойства задают отдельно. |
| «Сверло всегда равно диаметру минус шаг» | Диаметр отверстия выбирают по документации инструмента, материалу и способу получения резьбы. Для режущего и формирующего метчика условия различаются. |
| «Глубина отверстия равна длине резьбы» | В глухом отверстии учитывают входную часть инструмента, недорез, выход стружки и зазор до дна. Полную резьбу и глубину сверления задают отдельно. |
| «После покрытия размеры не меняются» | Уточняют покрытие и состояние, в котором принимают резьбу; припуск нельзя назначать произвольно. |
| «Резьба M автоматически уплотнит среду» | Проверяют конструкцию уплотнения узла: торец, прокладку, кольцо или другое предусмотренное проектом решение. |
Если деталь начинает заедать после первых витков, остановите сборку и выясните причину. Усилие ключом не является способом исправить несовпадающий шаг или повреждённый профиль.
Что указать в чертеже или заявке
- Полное обозначение резьбы, стандарт, наружное или внутреннее исполнение.
- Направление, число заходов, длину полного профиля; для отверстия — сквозное оно или глухое.
- Материал, покрытие, требования к входной фаске, сбегу и подрезке.
- Ответную деталь, условия работы, способ уплотнения, если узел контактирует со средой.
- Требования к контролю и состоянию детали при приёмке.
Длина свинчивания, момент затяжки и несущая способность не определяются одним обозначением M. Их задают для конкретного соединения с учётом материалов и нагрузок.
Учебный пример запроса
Прошу оценить возможность изготовления детали по приложенному чертежу с наружной резьбой M20×1,5–6g, поле допуска по ГОСТ 16093-2004.
Это текст запроса, не нормативное обозначение всей детали. Размер, шаг и поле допуска замените данными своего чертежа; количество укажите отдельно.
Чертёж и требования передайте через заявку. Подробнее — изготовление деталей и узлов по чертежам.
Вопросы и ответы
M20 и M20×1,5 — одно и то же?
Нет. Для обычного обозначения M20 без шага подразумевается крупный шаг 2,5 мм; M20×1,5 задаёт мелкий шаг 1,5 мм.
Можно ли определить поле допуска штангенциркулем?
Нет. Измерения наружного диаметра недостаточно для приёмки резьбы: требуются предусмотренные стандартом калибры или методы измерения её параметров.
6H и 6g — взаимозаменяемые обозначения?
Нет. В приведённых примерах 6H относится к внутренней, а 6g — к наружной резьбе. Требования берут из чертежа каждой детали.
Мелкий шаг всегда лучше крупного?
Нет. Шаг выбирают по конструкции и условиям работы. Нельзя заменять его без проверки ответной резьбы и требований проекта.
Почему измеренный диаметр болта меньше числа после M?
Число после M — номинальный диаметр, а действительный размер зависит от установленного поля допуска. Соответствие проверяют по предельным размерам, а не требованию ровно совпасть с номиналом.
Источники и область применения
Ссылки ISO, ASME и DIN открывают справочные карточки нашей библиотеки. Полные тексты этих стандартов на сайте не размещены.
В российской документации: ГОСТ 9150-2002 — профиль, ГОСТ 8724-2002 — диаметры и шаги, ГОСТ 16093-2004 — допуски. На дату проверки все три имеют статус «Действует» в официальных карточках Росстандарта. ISO и ГОСТ применяют согласно документации изделия; номера стандартов не заменяют друг другом автоматически.
- ISO 68-1:2023 — основной и номинальный профили метрической резьбы общего назначения.
- ISO 261:1998 — общий план диаметров и шагов; официальная карточка подтверждает актуальность редакции после пересмотра 2024 года.
- ISO 965-1:2026 — принципы системы допусков; издание 2013 года заменено.
- Walter: Technical compendium — Threading, 2024 — технологии обработки, таблица шагов на C85 и профиль на C87.
- ISO 1502:1996 — калибры и контроль метрической резьбы.
- OSG: резьбовые калибры 6H, List 15002 — пример подбора проходного и непроходного калибра по диаметру, шагу и классу.
Проверено 12.10.2026. Материал посвящён метрической крепёжной резьбе общего назначения. Он не задаёт режимы обработки, нагрузку или размеры конкретной детали. Если чертёж ссылается на ГОСТ, проверяют именно указанный стандарт и его применимую редакцию.
Материалы по теме
Производство деталей и узлов для инженерных систем
Изготавливаем детали, партии, трубопроводные узлы и комплекты для промышленных и инженерных систем.
Производим: от 1 детали до готового узла.