

Инженерная библиотека · Изделия
Концентрические и эксцентрические переходы: как читать размеры, выбирать исполнение и учитывать условия монтажа.
Как различить концентрический и эксцентрический переход, прочитать размерную строку и подготовить данные для заказа: ниже собраны пояснения, проверенные примеры и ссылки на стандарты. Дата проверки — 24 сентября 2026 года. Пригодность конкретного изделия определяется проектом, расчётом и документами изготовителя.
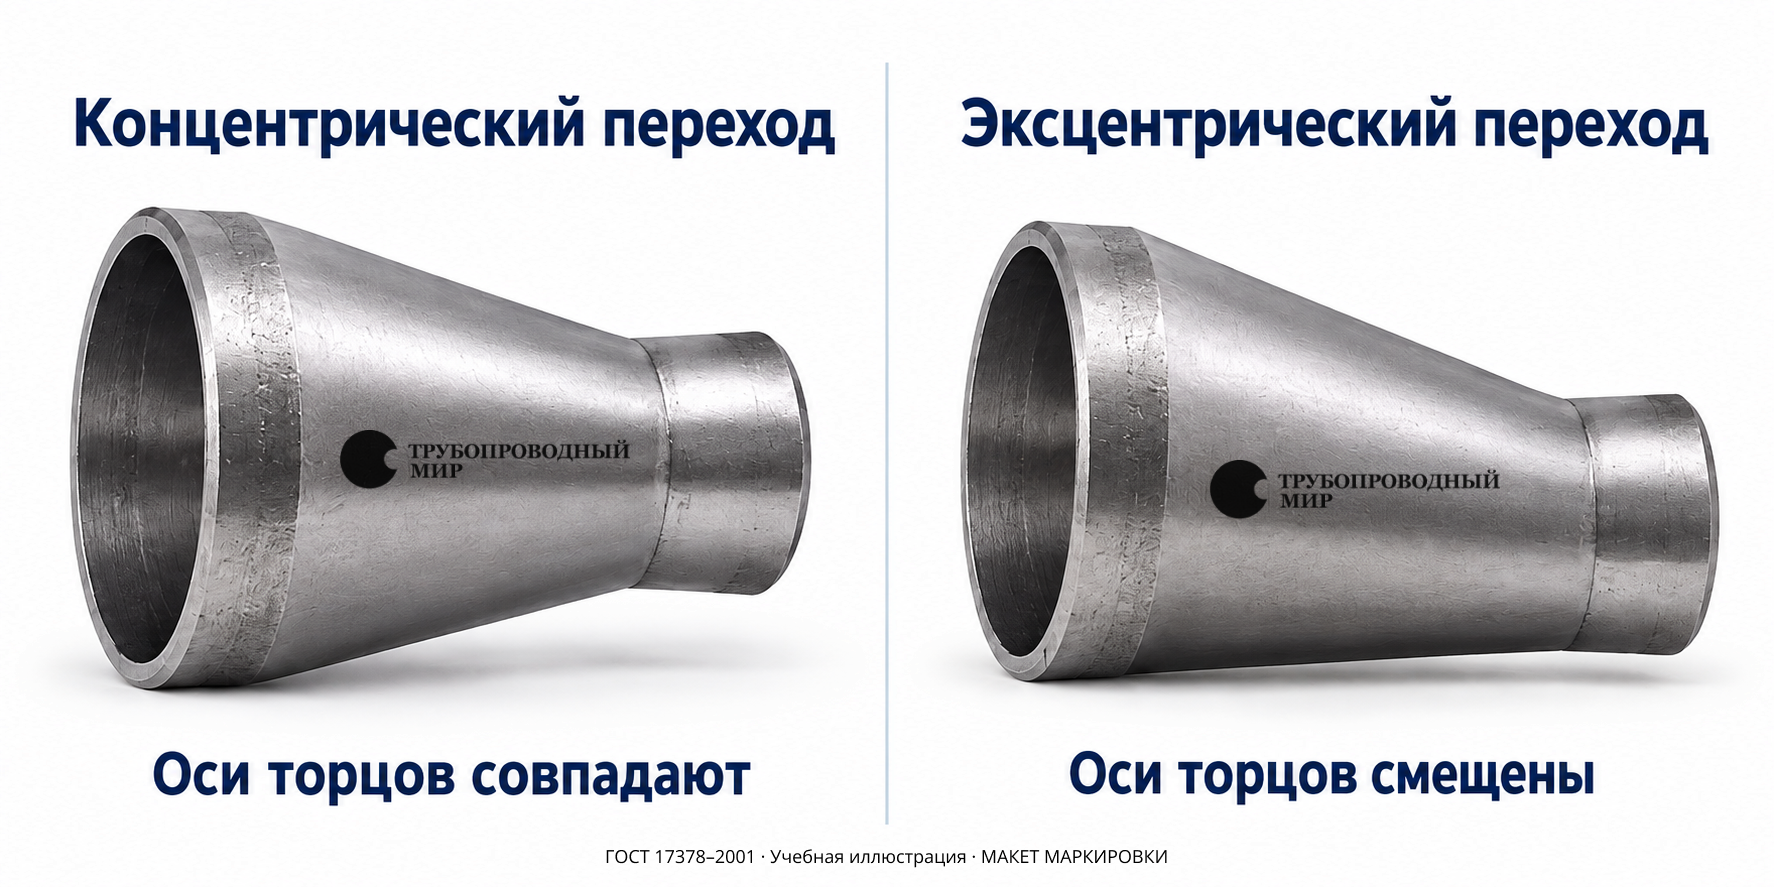
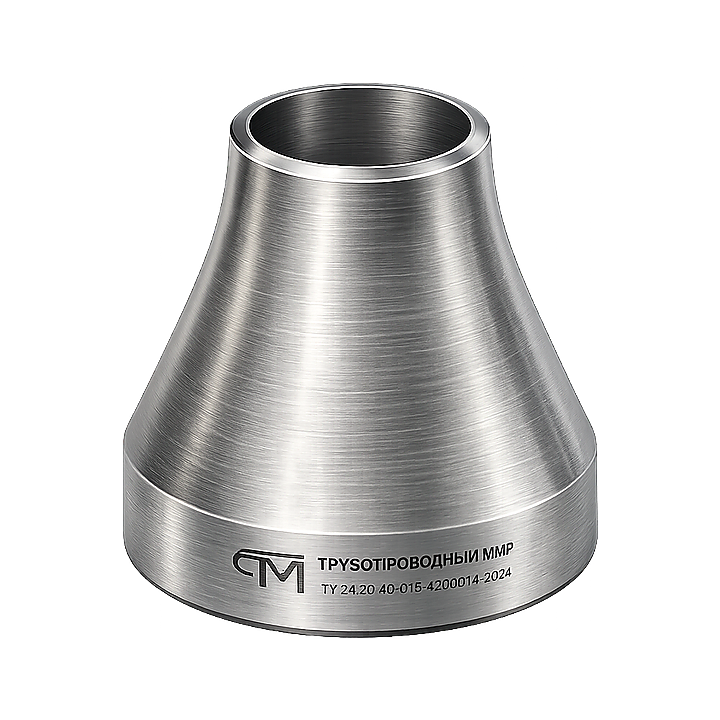
У концентрического перехода (К) оси большого и малого торцов совпадают; у эксцентрического (Э) они параллельны и смещены. Эксцентрическая форма позволяет сохранить одну образующую трубопровода.
Тип перехода определяется проектом, положением трубопровода, средой и допустимостью образования карманов. ГОСТ 17378 задаёт конструкцию и размеры, но не устанавливает универсальное правило «концентрический — на вертикальном участке». Ориентацию эксцентрической детали проверяют по схеме линии и требованиям оборудования.
Действуют два взаимосвязанных стандарта с разными областями. ГОСТ 17378-2001 распространяется на бесшовные приварные концентрические и эксцентрические переходы из углеродистой и низколегированной стали и задаёт конструкцию и размеры: по п. 4.1 они приведены на рисунке 1 и в таблицах 1 и 2; состав требований следует проверять по действующей редакции. По карточке Росстандарта стандарт действует; учитываются Изменение № 1 (2007), Изменение № 2 (введено 01.06.2021) и поправка ИУС 4-2022. ГОСТ 17380-2001 — общие технические условия: область применения, материалы, допуски, маркировка, приёмка, контроль и эксплуатация; его изменения № 1, № 2 и поправки перечислены в официальной карточке и учитываются при использовании стандарта.
ISO 3419:1981 имеет статус Published с подтверждением 2026 года и связан с исполнением 1. ASME B16.9 — отдельный стандарт для заводских деформированных деталей под сварку встык: её размеры, допуски и маркировку нельзя смешивать с ГОСТ. Исполнения 1 и 2 внутри ГОСТ 17378 — две разные размерные системы: исполнение 1 связано с международной системой размеров ISO, исполнение 2 — с распространёнными отечественными наружными диаметрами. Сочетать D, T, D1, T1 из разных исполнений нельзя; исполнение указывают как отдельный обязательный атрибут.
В карточках поставщиков и в проектных спецификациях толщины стенки торцов часто обозначают S и S1: это те же T и T1, а не отдельный параметр; при сверке их нужно сопоставлять напрямую. Полная запись позиции включает стандарт, редакцию, тип, исполнение, D, T, D1, T1 и L; масса берётся из той же строки стандарта и считается справочной.
Пример условного обозначения из ГОСТ 17378: Переход К П-159×8-108×6-09Г2С-К52-26 °C ГОСТ 17378-2001. Здесь К — концентрический; П — для подконтрольного трубопровода; 159×8 — большой торец D 159, T 8; 108×6 — малый торец D1 108, T1 6; 09Г2С — марка стали; К52 — класс прочности; −26 °C — минимальная температура стенки.
Этот пример соответствует тексту примера стандарта, но не подтверждает свойства произвольного реального изделия: фактические значения сверяют с маркировкой и паспортом конкретной партии.
Изменение № 1: дополнение таблицы 2
Длина L — обязательная часть размерной строки, причём не всегда единственная для заданного сочетания. Изменение № 1 к ГОСТ 17378 дополняет таблицу 2 новыми строками, поэтому одно и то же сочетание диаметров и толщин может иметь два табличных значения длины. Проверенные примеры исполнения 2 (все размеры в миллиметрах; источник — ГОСТ 17378, таблица 2 и дополнение к п. 4.1 по Изменению № 1, проверка 24.09.2026):
На узком экране таблицу можно прокрутить в сторону.
| D × T → D1 × T1 | L в основной части таблицы 2 | L в строках, добавленных Изменением № 1 |
|---|---|---|
| 57 × 3 → 45 × 2,5 | 60 | 45 |
| 89 × 6 → 76 × 5 | 75 | 55 |
| 159 × 8 → 114 × 6 | 130 | 105 |
При заказе указывайте выбранную длину вместе с исполнением, диаметрами и толщинами. Справочную массу берите из той же строки. По одной паре D → D1, и даже по четырём размерам торцов, длина может определяться неоднозначно.
Пункт 4.4 ГОСТ 17378 допускает другие размеры по согласованию изготовителя с заказчиком. Такой вариант нужно отличать от табличного и согласовывать отдельно. Здесь показаны три проверенных примера, а не полный сортамент.
Статья — справочный материал, а не функция автоматического подбора. Безопасный выбор без перечисленных исходных данных не гарантируется и не обещается.
Изменение № 2 ГОСТ 17380: п. 5.2.2
Полуфабрикаты и марки сталей задаёт ГОСТ 17380 (п. 5.2 и таблица 9). Для исполнения 2 в зависимости от полуфабриката предусмотрены стали 10, 20, 09Г2С, 16ГС, 17ГС, 17Г1С, 10Г2С1 и другие из действующей редакции таблицы 9. Примечание к п. 5.2.2 ограничивает применение полуфабрикатов из углеродистых сталей (или класса прочности до К42 включительно) температурой стенки −5 °C и выше. Для эксплуатации ниже −5 °C п. 5.2.2 требует полуфабрикаты с испытанием KCV при −20 °C; если стенка будет холоднее −20 °C, испытание проводят при температуре эксплуатации стенки.
Нержавеющие стали, например 12Х18Н10Т, нельзя автоматически относить к области ГОСТ 17378-2001: его область — углеродистая и низколегированная сталь. Для нержавеющего исполнения требуется отдельный нормативный маршрут или ТУ; это не утверждение о невозможности другого согласованного нормативного решения.
По п. 4.2 ГОСТ 17378 в неторцевых сечениях толщина стенки должна быть не меньше T1 при наружном диаметре сечения не более 1,1D1, а в остальных сечениях — не меньше T; контролировать только торцы недостаточно. По п. 4.3 радиусы r1 и r2 для исполнения 1 задаёт таблица 3 ГОСТ 17378; для исполнения 2 их назначает изготовитель в конструкторской документации с учётом технологии, прочности и надёжности.
Требования к качеству — в ГОСТ 17380. П. 5.1.1: трещины, надрывы и расслоения не допускаются. П. 5.1.2: разностенность, вмятины, риски и зачистка не должны выводить стенку за допуск. П. 5.1.3 отсылает к контролируемым размерам и отклонениям по таблицам 3–5 — включая таблицу 3, существенную для исполнения 1. П. 5.1.4 и таблица 6 определяют форму кромок под сварку в зависимости от толщины. По п. 5.2.4 качество полуфабриката подтверждается документом изготовителя и маркировкой. Разделы 6–7 устанавливают типовые и приёмо-сдаточные испытания: партия — детали одного типоразмера и одного вида термообработки; предусмотрены визуальный, измерительный и механический контроль, а также гидравлические испытания типовых деталей. По п. 9.1 штатное соединение — сваркой встык; технология должна обеспечивать равнопрочность и не ухудшать свойства металла.
По п. 5.4 ГОСТ 17380 на детали указывают изготовителя или товарный знак; наружные диаметры и толщины; марку стали и/или класс прочности; температуру стенки, если она ниже −5 °C; номер стандарта. Для исполнения 2 дополнительно наносят номер партии и букву П для подконтрольных трубопроводов. Для исполнения 2 п. 5.4.4 допускает отдельные упрощения маркировки, в том числе отсутствие марки стали на деталях из стали 20. Глубина ударной маркировки — не более 0,2 мм (п. 5.4.6). К партии прилагается паспорт (п. 5.3).
В заказе исполнение (1 или 2) указывают отдельным обязательным атрибутом; табличную массу помечают как справочную; если класс прочности, масса или температура в документации изготовителя отсутствуют, подставлять выдуманное значение недопустимо — применяют состояния «не указано», «не применимо» или «требует подтверждения».
ГОСТ 17378 задаёт геометрию перехода, но не универсальное правило его поворота. Требования к всасывающим линиям насосов содержатся в отдельных документах, которые нельзя объединять в одну универсальную инструкцию и нельзя выдавать за требования ГОСТ или замену требований изготовителя насоса.
API RP 686, 2-е издание, декабрь 2009, глава 6 (по официальному каталогу API 2025 издание подтверждено в июле 2024 года; это подтверждение, а не отдельная редакция 2024 года):
ANSI/HI 9.6.6-2022 — отдельная норма со своими определениями. П. 9.6.6.3.4.5: в типовом горизонтальном всасывающем трубопроводе эксцентрический переход располагают плоской стороной вверх, чтобы не создавать карман воздуха или пара; при подходе потока сверху для указанной в документе схемы предписаны концентрический переход либо эксцентрический плоской стороной вниз. Длину прямого участка определяют по собственному определению HI — п. 9.6.6.3.4.6 и таблице 9.6.6.3.4; её нельзя молча приравнивать к правилу 5D из API.
Фраза «эксцентрический переход всегда ставят плоской стороной вверх» неверна: это типовое правило для насосного всасывания с проектно обоснованными исключениями. Окончательную ориентацию задаёт проект с учётом требований изготовителя насоса.
Изменение № 2: замена PN до 16 МПа на Pр до 32 МПа
Изделие: тип К/Э, стандарт и исполнение, D × T → D1 × T1, длина L, материал, количество, требования к торцам, контролю и документам. Для нестандартной детали приложите чертёж. Условия применения: рабочее и расчётное давление с единицами, температура стенки, среда, схема линии и направление потока, ориентация перехода, нагрузки и требования оборудования.
Неизвестные размеры и характеристики укажите как требующие уточнения. Фото помогает описать задачу, но не заменяет размеры, материал и расчёт. Табличная масса является справочной.
Схемы показывают соотношение осей торцов. Размеры, толщины и радиусы конкретной детали проверяют по рисунку 1, таблицам ГОСТ 17378 и согласованной конструкторской документации.
Связанные материалы и форма заявки находятся ниже на этой странице.
Сведения сверены 24.09.2026. Для статуса стандартов использованы официальные карточки; текст API RP 686 и ANSI/HI 9.6.6 проверен по сторонним воспроизведениям, указанным выше. Статья не заменяет действующие стандарты, проект и паспорт конкретной партии.
Подобраны реальные опубликованные фото с производственного раздела. Они иллюстрируют типовые операции и детали, но не заменяют чертёж конкретного заказа.


Трубопроводный мир может рассмотреть переходы и трубные заготовки по чертежу. Размеры и материал сверяются специалистом перед расчётом.
Для нестандартного изделия лучше приложить чертёж, эскиз, фото образца или спецификацию. Размеры сверяются по стандарту или чертежу.
Справочная информация помогает подготовить заявку, но финальные размеры, материал и пригодность изделия подтверждаются после проверки специалистом.
У концентрического перехода оси торцов совпадают, у эксцентрического - смещены, чтобы сохранить одну образующую трубы.
Нужны фактические D, D1, S, S1 и длина, потому что разные трубы могут иметь разные наружные диаметры и толщины.
Его часто рассматривают на горизонтальных линиях, насосных узлах и там, где важно избежать нежелательного кармана или сохранить уровень трубы.
Да, такую задачу можно рассмотреть по чертежу, материалу, размерам и количеству после проверки специалистом.
Если известны, укажите ГОСТ 17378, ГОСТ 17380, ОСТ, ТУ или проектный чертёж. Если стандарт неизвестен, приложите размеры.
Материал, наружные диаметры, толщины стенок, подготовка торцов и требования проекта.
Фото полезно для первичной оценки, но для расчёта нужны размеры и материал.
