

Содержание
Коротко о главном
G задаёт резьбу, а не всё соединение. Помимо размера нужно знать стандарт, допуск, длину резьбы и конструкцию уплотнения.
- G — цилиндрическая трубная резьба с углом исходного профиля 55°.
- Размер 1/2 в обозначении не равен наружному диаметру 12,7 мм.
- По ISO 228-1 герметичность обеспечивают вне резьбы, на предусмотренных конструкцией уплотнительных поверхностях.
- Одинаковая надпись «1/2» у G, R и NPT не делает их взаимозаменяемыми.
Как читать G 1/2–A
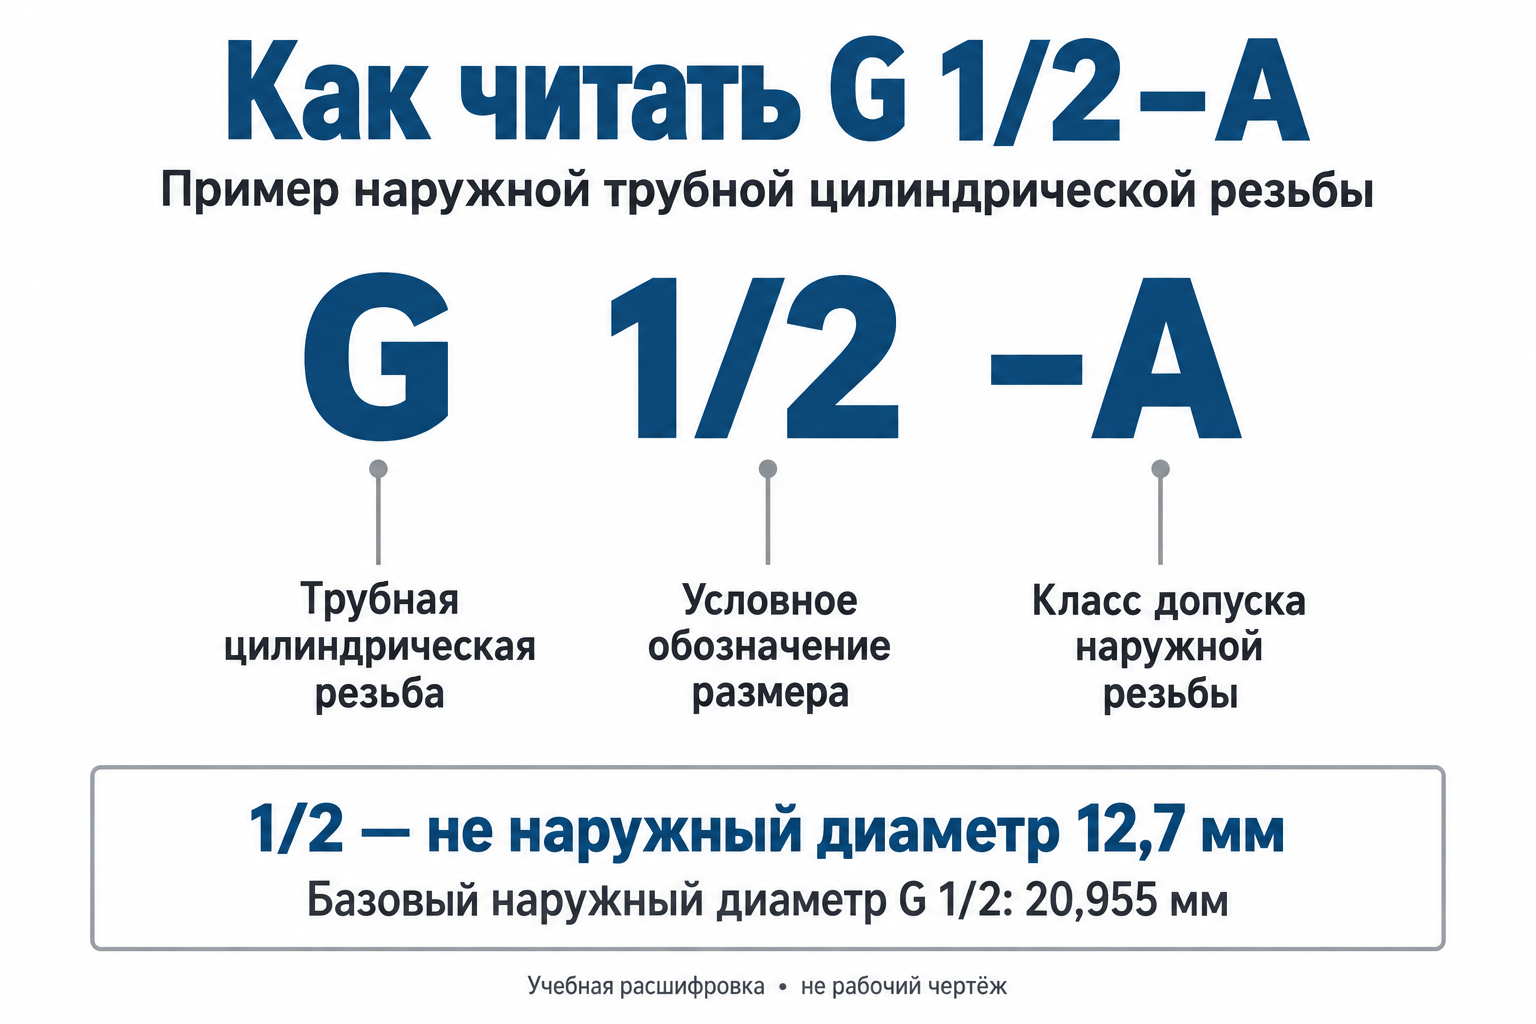
G обозначает тип резьбы, 1/2 — её условный размер, A — класс допуска в приведённом примере. A и B — не давление, не материал и не класс прочности. Левую резьбу обозначают дополнительно LH; правое направление обычно отдельно не указывают.
| Стандарт | Наружная резьба | Внутренняя резьба |
|---|---|---|
| ISO 228-1 | Два класса допуска: A и B. Пример: G 1/2 A. | Один класс допуска; в обозначении букву A/B не добавляют. Пример: G 1/2. |
| ГОСТ 6357-81 | Классы точности A и B. | Классы точности A и B предусмотрены и для внутренней резьбы. Обозначение проверяют по разделу 4 стандарта. |
Поэтому в заявке нужен номер стандарта, а не только «G 1/2». Термин BSPP обычно относится к цилиндрической трубной резьбе британского профиля; одного слова BSP без уточнения недостаточно.
Размеры и шаг: частые примеры
В таблице приведён базовый наружный диаметр резьбы d. Это не диаметр прохода, не размер сверла и не готовый приёмочный предел. Фактический размер детали проверяют с допусками по выбранному стандарту.
На телефоне таблица прокручивается внутри блока.
| Размер | d, мм | Витков на дюйм, TPI | P, мм |
|---|---|---|---|
| G 1/8 | 9,728 | 28 | 0,907 |
| G 1/4 | 13,157 | 19 | 1,337 |
| G 3/8 | 16,662 | 19 | 1,337 |
| G 1/2 | 20,955 | 14 | 1,814 |
| G 3/4 | 26,441 | 14 | 1,814 |
| G 1 | 33,249 | 11 | 2,309 |
Шаг связан с числом витков формулой P = 25,4 / TPI; здесь он округлён до 0,001 мм. Источник базовых размеров — таблицы 1–2 ГОСТ 6357-81. Не определяйте неизвестную резьбу только по диаметру: необходимы также шаг и форма профиля.
Где должно быть уплотнение
Для соединения по ISO 228-1 резьба стягивает детали, а уплотнение работает на отдельных поверхностях. В зависимости от конструкции это может быть торцевая прокладка, комбинированная шайба или кольцо в предусмотренной канавке. Тип, материал и размеры уплотнения задаёт документация узла.
- Найдите обе ответные поверхности. Прокладка должна опираться на предназначенные для неё участки, а не перекрывать случайный зазор.
- Проверьте совместимость посадок. Совпадение G не гарантирует одинаковые торцы, канавки или уплотнительные конусы.
- Проверьте длину ввинчивания. Деталь не должна упираться концом резьбы раньше, чем сработает предусмотренное уплотнение.
- Собирайте по инструкции изделия. Момент, смазка и необходимость замены уплотнения зависят от конкретного соединения.
Намотка ленты или нанесение герметика не превращают произвольную пару G/G в подтверждённое герметичное соединение. Способ уплотнения должен быть предусмотрен проектом или изготовителем изделия.
G, Rp, R и NPT: что не перепутать
| Обозначение | Геометрия | Что учитывать |
|---|---|---|
| G | Цилиндрическая наружная и внутренняя; профиль 55°. | По ISO 228-1 уплотнение вне резьбы. |
| Rp / Rc / R | Rp — внутренняя цилиндрическая; Rc — внутренняя коническая; R — наружная коническая. Профиль 55°. | Система ISO 7-1 для соединений с герметизацией по резьбе. Rp не является другим названием G. |
| NPT | Коническая трубная резьба; профиль 60°. | Другая система размеров и контроля. Прямая замена на G или R по одному номинальному размеру недопустима. |
Если документация разрешает конкретную смешанную пару резьб, проверяют именно эту пару и её условия. Возможность завинтить деталь на несколько оборотов не доказывает правильную посадку или герметичность.
Как проверить и не испортить деталь
- Начните с маркировки и чертежа. Уточните стандарт, наружную или внутреннюю резьбу, направление и допуск.
- Очистите резьбу. Осмотрите заход, вершины витков и уплотнительные поверхности. Заусенцы, забоины и покрытие влияют на сборку.
- Сопоставьте диаметр и шаг. Штангенциркуль и резьбомер помогают идентификации, но не заменяют контроль годности калибрами.
- Проверьте цилиндричность. Измерения в нескольких сечениях помогают отличить цилиндрическую резьбу от конической; по одному замеру вывод не делают.
- Примените подходящие калибры. Для внутренней резьбы — пробки, для наружной — соответствующие наружные резьбовые калибры. Стандарт, размер и допуск должны соответствовать заданию.
Полезно для изготовления и приёмки
- Не назначайте отверстие под резьбу по колонке d: способ обработки, материал и инструмент требуют своей рекомендации.
- Задайте длину полного профиля отдельно от захода и сбега. В глухом отверстии предусмотрите место для инструмента по технологии.
- Согласуйте, на какой стадии контролируется резьба при наличии покрытия. Годность до покрытия не подтверждает годность после него.
- Не исправляйте тугое свинчивание увеличением усилия: сначала исключите другой шаг, конусность, повреждение и неправильный допуск.
Пример изделия с резьбой G
В американке «Ямал» DN 15, ВР–ВР оба трубных присоединения обозначены G 1/2. Торцевое уплотнение её разъёмного стыка и герметизация присоединения к трубе — разные места: способ сборки сверяйте с инструкцией выбранного изделия.
Совпадение обозначения G само по себе не подтверждает совместимость ответных деталей или допустимый рабочий режим. Для нестандартной детали отправьте чертёж на оценку изготовления; укажите также уплотнительные поверхности и ответное присоединение.
Что передать для изготовления
Укажите полное обозначение и стандарт, наружную или внутреннюю резьбу, направление, класс допуска, длину полного профиля, материал и покрытие. Приложите чертёж уплотнительных поверхностей и ответной детали, требования контроля и количество. Для узла под давлением дополнительно нужны рабочая среда, температура, давление и документация выбранной системы соединения.
Вопросы и ответы
Почему G 1/2 больше 12,7 мм?
1/2 — условное обозначение размера трубной резьбы. Её базовый наружный диаметр составляет 20,955 мм. Фактический проход и размеры трубы определяются отдельно.
Можно ли заменить G 1/2 на M20?
Нет, по близкому диаметру выбирать нельзя: отличаются профиль, шаг и размерная система. Нужны предусмотренные конструкцией ответная деталь или переходник.
Буква A означает рабочее давление?
Нет. В примере G 1/2–A она относится к допуску резьбы. Допустимое давление определяют для всего изделия с учётом материала, температуры, конструкции и уплотнения.
Достаточно ли штангенциркуля для приёмки?
Нет. Он помогает предварительно определить размер. Контроль резьбы и уплотнительных поверхностей выполняют средствами и методами, предусмотренными документацией.
Две детали G свинтились — узел готов?
Ещё нужно проверить уплотнительные поверхности, уплотнение, длину ввинчивания и требования сборки. Герметичность подтверждают предусмотренным для узла испытанием.
Источники и границы применения
Ссылки ISO, ASME и DIN открывают справочные карточки нашей библиотеки. Полные тексты этих стандартов на сайте не размещены.
- ISO 228-1:2000 — размеры, допуски и обозначения трубной цилиндрической резьбы; герметизация вне резьбы.
- ГОСТ 6357-81, официальная карточка Росстандарта — профиль, основные размеры, допуски и обозначения; копия текста стандарта (PDF), таблицы 1–2 и разделы 3–4.
- Swagelok: Thread and End Connection Identification Guide — определение резьбы и типа присоединения, различия G, ISO 7 и NPT.
- Parker: Instrument Pipe & ISO Conversion Fittings — примеры конструкций соединений и уплотнений BSPP.
- Walter: Technical compendium — Threading — профиль, шаги и инструментальная обработка резьб G.
Проверено 12.10.2026. Это справочный материал для выбора и чтения документации. Таблица не задаёт допуски готовой детали, давление, момент затяжки или конструкцию уплотнения. ГОСТ 6357-81 и ISO 228-1 не следует считать полностью тождественными.
Материалы по теме
Производство деталей и узлов для инженерных систем
Изготавливаем детали, партии, трубопроводные узлы и комплекты для промышленных и инженерных систем.
Производим: от 1 детали до готового узла.