

Содержание
Коротко о главном
- Начинайте с характеристики и требования: диаметр, толщина стенки, плоскостность и шероховатость — разные задачи контроля.
- Количество знаков на дисплее не определяет точность. Нужны подходящие метод, диапазон, условия и метрологические характеристики.
- Поверка или калибровка прибора сами по себе не подтверждают качество детали.
- Правило приёмки, объём контроля и действия при спорном результате согласуют до измерений.
От требования к решению
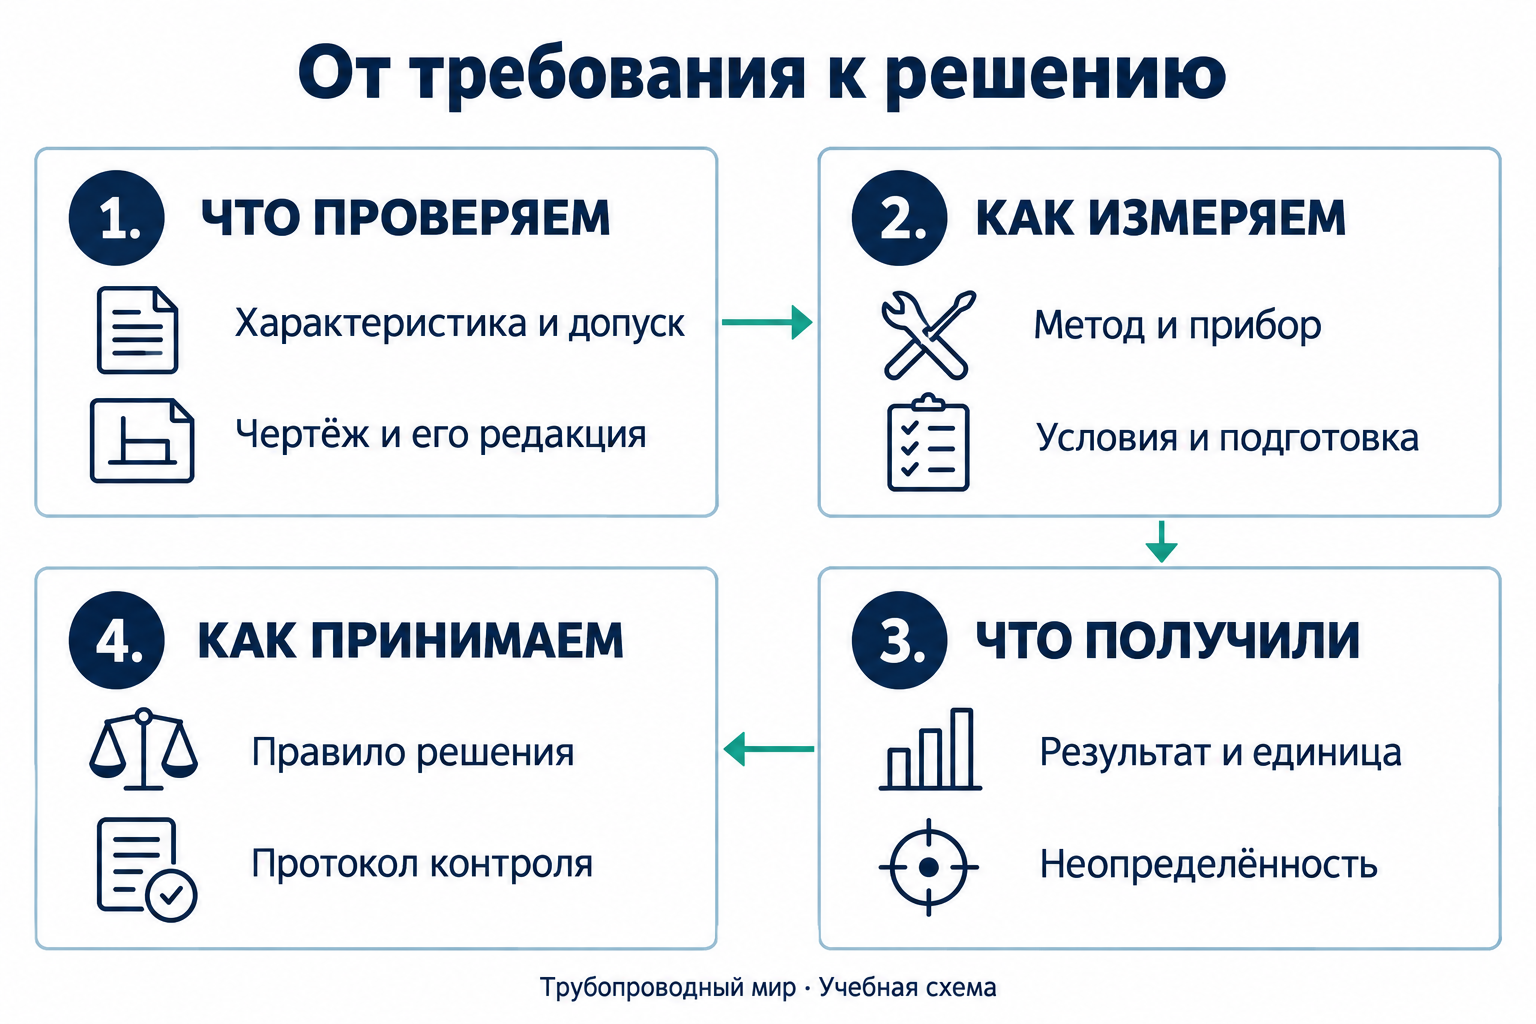
Укажите деталь, редакцию чертежа, проверяемый элемент и пределы допустимого значения. Для геометрических требований уточните базы и способ оценки. Затем подберите процедуру, оборудование и условия, которые позволяют проверить именно это требование.
Контроль по одному сечению не описывает всю поверхность. Несколько замеров диаметра не заменяют проверку круглости, а замер толщины в одной доступной точке не подтверждает минимальную толщину всей детали. Число точек, сечения и выборку из партии задают программой контроля.
Термины, которые нельзя смешивать
На телефоне таблицы прокручиваются внутри блока.
| Понятие | Смысл | Практическое следствие |
|---|---|---|
| Допуск размера | Разность верхнего и нижнего предельных размеров. | Его берут из документации, а не из паспорта прибора. |
| Погрешность измерения | Разность измеренного и опорного значений величины. | Её нельзя автоматически считать известной по одному показанию. |
| Неопределённость | Неотрицательный параметр, характеризующий разброс значений, приписываемых измеряемой величине на основании имеющейся информации. | Относится к результату конкретного измерения с его методом и условиями. |
| Разрешение | Наименьшее изменение измеряемой величины, вызывающее различимое изменение показания. | Шаг цифровой индикации не равен погрешности и не заменяет оценку неопределённости. |
| Повторяемость | Близость повторных результатов при установленных одинаковых условиях за короткий промежуток времени. | Стабильные показания могут сохранять систематическое смещение. |
Предельно допускаемая погрешность из документации на прибор — допустимый предел для оговорённых условий. Это не готовая неопределённость любого измерения этим прибором. Помимо оборудования, на результат влияют установка, оператор, температура, контакт с поверхностью и сама деталь. Термины раскрыты в международном словаре VIM.
Как выбирать метод и прибор
| Задача | Возможный подход | Что проверить |
|---|---|---|
| Наружный размер, глубина, доступный внутренний размер | Штангенциркуль подходящей конструкции; при необходимости другой метод. | Диапазон, доступ к поверхности, перекос, контакт губок и пригодность метода для допуска. |
| Наружный размер между доступными поверхностями | Микрометр с подходящими измерительными поверхностями. | Усилие по инструкции, ориентация, чистота, форма детали, рабочий диапазон. Название прибора не гарантирует нужную точность. |
| Проверка по предельному калибру | Предусмотренный документацией комплект проходных и непроходных калибров. | Назначение каждого калибра, пределы, износ и правила применения. Такая проверка не выдаёт числовой размер. |
| Расположение элементов и геометрия | Специализированная оснастка, прибор или координатно-измерительная машина (КИМ). | Базы, закрепление, стратегия точек, щуп, алгоритм и условия. Набор координат сам по себе не является подтверждением требования. |
| Шероховатость | Метод и прибор оценки текстуры, предусмотренные документацией. | Параметр, направление измерения, фильтры и длины оценки. Визуальная гладкость не доказывает значение Ra. |
Таблица помогает выбрать направление проверки. Пригодность конкретного прибора подтверждают по его документации и принятой методике. Универсального правила «любому допуску подходит прибор в десять раз точнее» здесь нет.
Практические проверки перед измерением
- Сверьте документ. Не смешивайте размеры из разных редакций чертежа. Проверьте единицы, базы и состояние детали: до покрытия, после покрытия или после сборки.
- Подготовьте поверхности. Уберите загрязнения с детали и измерительных поверхностей. Заусенец сначала оцените по принятой процедуре: нельзя незаметно менять контролируемую деталь ради нужного результата.
- Проверьте прибор. Идентификатор, состояние, действующие документы для его применения, установку нуля и контроль по мере там, где это предусмотрено инструкцией. Проверка нуля не заменяет поверку или калибровку.
- Учтите температуру. Горячая после обработки деталь и нагретый рукой прибор могут дать несопоставимые результаты. Время выдержки и необходимость поправок определяет методика, а не универсальное число минут.
- Соблюдайте способ контакта. Перекос, лишнее усилие и деформация тонкой стенки меняют показание. Используйте рекомендации изготовителя конкретного прибора.
- Запишите результат без подгонки. Не выбирайте только удобные повторные замеры и не округляйте показание специально для попадания в допуск. Правила обработки и округления должны быть определены заранее.
Поверка, калибровка и прослеживаемость
| Процедура или свойство | Назначение | Граница применения |
|---|---|---|
| Поверка в РФ | Подтверждение соответствия средства измерений установленным метрологическим требованиям. | Обязательность связана с применением в сфере государственного регулирования обеспечения единства измерений. Не всякий производственный замер автоматически относится к этой сфере. |
| Калибровка | Установление соотношения между показаниями и значениями, воспроизводимыми эталонами, с соответствующей неопределённостью; использование этой связи для получения результата. | Не равна регулировке и не заменяет обязательную поверку. Проверяют охваченные величины, диапазон, условия и неопределённость. |
| Метрологическая прослеживаемость | Связь результата с опорой через документированную непрерывную цепь калибровок, каждая из которых вносит вклад в неопределённость. | Это свойство результата. Одна наклейка на приборе не доказывает пригодность всей процедуры измерения. |
Для применения в РФ сверяют конкретную задачу с действующей редакцией 102-ФЗ и относящимися к ней требованиями. Вне сферы госрегулирования закон допускает добровольную поверку и калибровку; дополнительные требования могут быть установлены договором или системой качества.
Результаты поверки подтверждают сведениями Федерального информационного фонда по обеспечению единства измерений — разделом результатов поверки ФГИС «Аршин». Сопоставляйте тип, заводской номер, результат, срок и указанную область поверки с конкретным прибором. Поиск без результата сам по себе не доказывает, что прибор не поверен: сначала проверьте реквизиты и доступность сервиса.
Приёмка у границы допуска
Показание, попавшее между пределами на чертеже, не всегда достаточно для обоснованного решения. Особенно важно учитывать неопределённость вблизи границы. Применяемое правило принятия решения должно определять, как результат и его неопределённость сопоставляют с требованиями.
Для количественных геометрических характеристик правила рассматривает ISO 14253-1:2017; общие принципы оценки соответствия — JCGM 106. Это не основание автоматически назначать одно правило всем видам контроля.
Если данных недостаточно для однозначного заключения по выбранному правилу, сохраните результат, условия и расчёт; проверьте источник расхождения и согласованный порядок дальнейших действий. Можно уточнить метод или провести повторное измерение по процедуре. Нельзя объявлять деталь годной только потому, что после нескольких попыток появилось удобное показание.
Что передать исполнителю и записать в протокол
Минимальный полезный набор для согласования контроля:
- обозначение детали, партия или экземпляр, редакция чертежа;
- характеристика, единица, пределы и применимый нормативный документ;
- методика, базы, точки и сечения, объём проверки партии;
- тип и идентификатор средства измерений, относящиеся документы;
- условия, подготовка, существенные поправки, результат и сведения о неопределённости в необходимом для метода объёме;
- правило решения, заключение, дата и исполнитель; порядок действий при несоответствии.
Состав официального протокола определяют применимые требования. Проверка нескольких деталей не подтверждает всю партию без обоснованного плана выборочного контроля. Протокол размерных измерений не заменяет сертификат материала, контроль сварного шва или испытание герметичности.
Вопросы и ответы
Дисплей показывает 0,01 мм. Значит, точность 0,01 мм?
Нет. Шаг индикации не равен погрешности. Проверьте характеристики прибора, условия применения и неопределённость выбранного измерения.
Поверенный прибор годится для любого допуска?
Нет. Он должен подходить к характеристике, диапазону, методу и условиям. Действующая поверка не устраняет ошибки установки или выбора процедуры.
Можно заменить обязательную поверку калибровкой?
Нет. Если для конкретного применения требуется поверка, калибровка сама по себе её не заменяет. Основание обязательности проверяют по действующим требованиям к измерению.
Повторные замеры совпали — значит, всё правильно?
Это полезный признак повторяемости в данных условиях. Он не исключает одинаковое смещение всех результатов из-за метода, установки или прибора.
Штангенциркулем можно подтвердить круглость?
Несколько двухточечных замеров диаметра не доказывают соблюдение допуска круглости. Нужен метод оценки именно формы с достаточной стратегией измерения.
Источники и границы материала
Ссылки ISO, ASME и DIN открывают справочные карточки нашей библиотеки. Полные тексты этих стандартов на сайте не размещены.
Обзор предназначен для подготовки и согласования контроля. Рабочую методику, нормативные пределы и правило приёмки выбирают для конкретной детали и задачи. Международные руководства по метрологии не заменяют требования законодательства РФ.
- BIPM / JCGM 200:2012, VIM — определения измерения, погрешности, неопределённости, калибровки и прослеживаемости.
- BIPM: руководства JCGM — GUM и JCGM 106 об оценке соответствия.
- ISO 14253-1:2017 — правила решений для количественных характеристик в системе GPS.
- 102-ФЗ «Об обеспечении единства измерений» — официальный текст: статьи 1, 5, 13, 18 и 20; область регулирования, поверка, калибровка и информационный фонд.
- ФГИС «Аршин»: результаты поверки — официальный поиск сведений.
- Mitutoyo: Quick Guide to Precision Measuring Instruments — практика применения штангенциркулей и микрометров, рекомендации изготовителя.
- ISO 1938-1:2026 — гладкие предельные калибры линейных размеров; не стандарт резьбовых калибров.
- ZEISS: ошибки координатных измерений — условия, установка и стратегия измерения.
- Renishaw: руководство по применению щупов — конфигурация и факторы работы измерительной системы.
Материалы по теме
Производство деталей и узлов для инженерных систем
Изготавливаем детали, партии, трубопроводные узлы и комплекты для промышленных и инженерных систем.
Производим: от 1 детали до готового узла.