

Содержание
Коротко о главном
Для заказа сварного узла нужны чертёж, материал и размеры обеих деталей, условия работы и требования к приёмке.
- «Стыковое» описывает расположение деталей, а «дуговая сварка» — процесс их соединения.
- Разделку кромок и зазор выбирают совместно с технологией, по применимой документации.
- Аккуратный внешний вид шва сам по себе не подтверждает его внутреннее качество.
Тип соединения и способ сварки
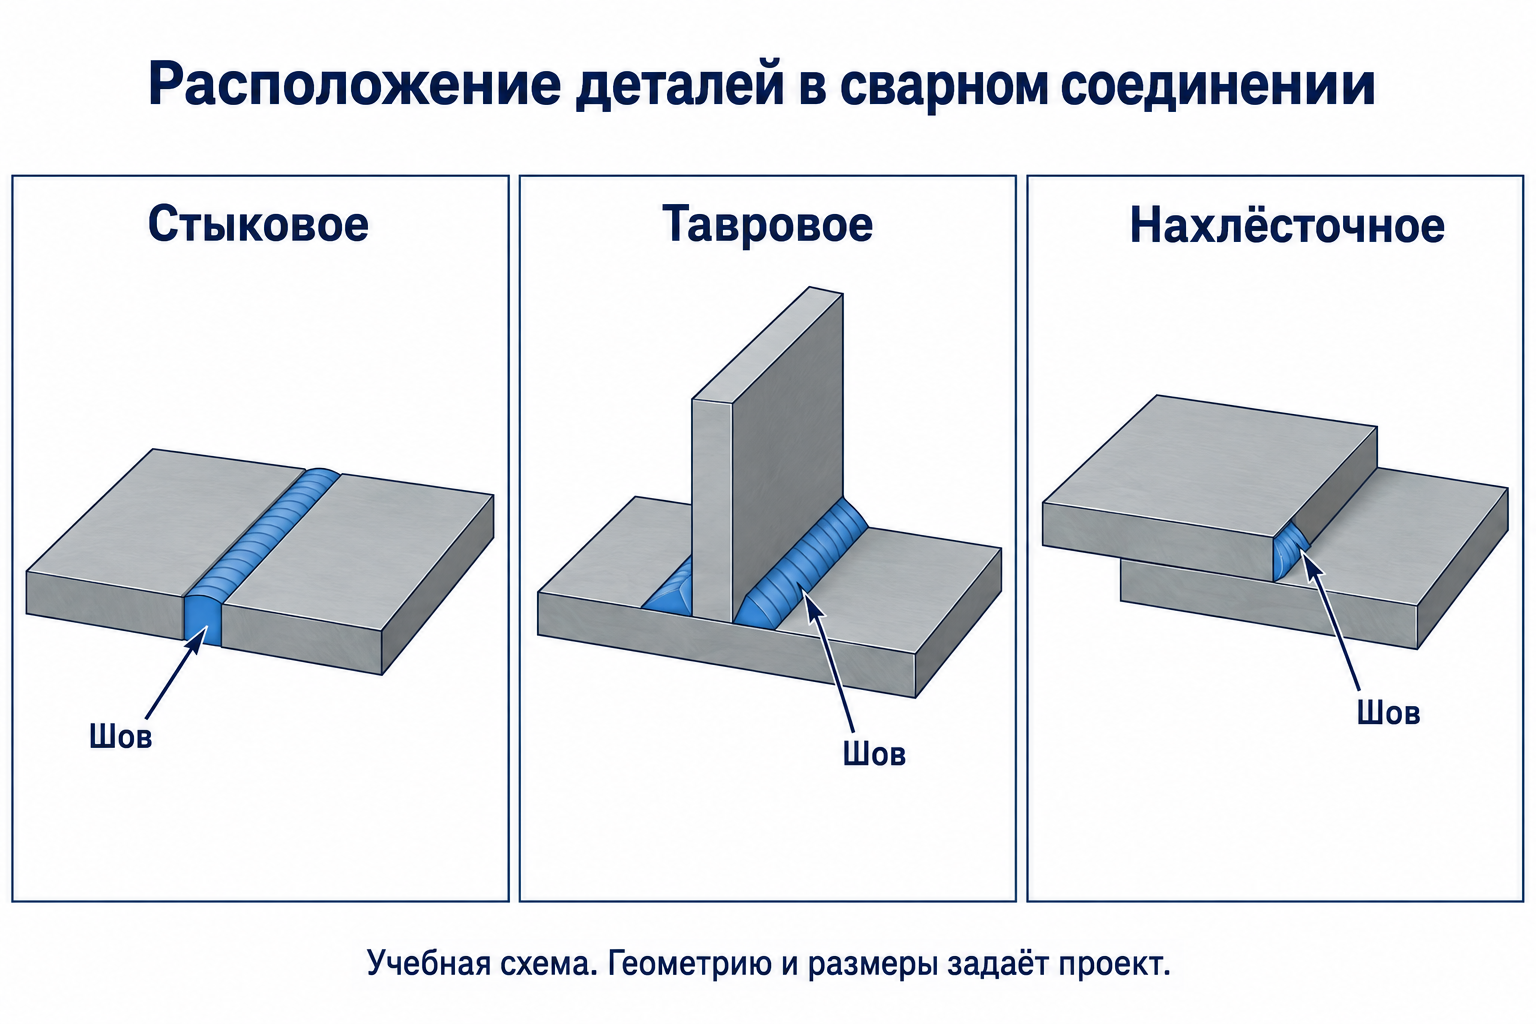
Конструкция соединения, сварочный процесс и подготовка кромок связаны между собой, но в документации их указывают отдельно. Например, слово «стыковое» ещё не определяет процесс, форму разделки и параметры сварки.
На телефоне широкие таблицы прокручиваются внутри своего блока.
| Сведение | Что означает | Что уточнить |
|---|---|---|
| Тип соединения | Взаимное расположение деталей: стыковое, тавровое, угловое, нахлёсточное. | Конкретную конструкцию и обозначение по чертежу. |
| Способ сварки | Процесс, например ручная дуговая или дуговая сварка в защитном газе. | Допустимую технологию для материала, толщины и конструкции. |
| Подготовка кромок | Форму скоса, притупление, зазор при сборке. | Размеры по применимому стандарту, чертежу и технологии. |
| Форма изделия | Отвод, угольник, тройник или другой узел. | Расположение и конструкцию каждого соединения. |
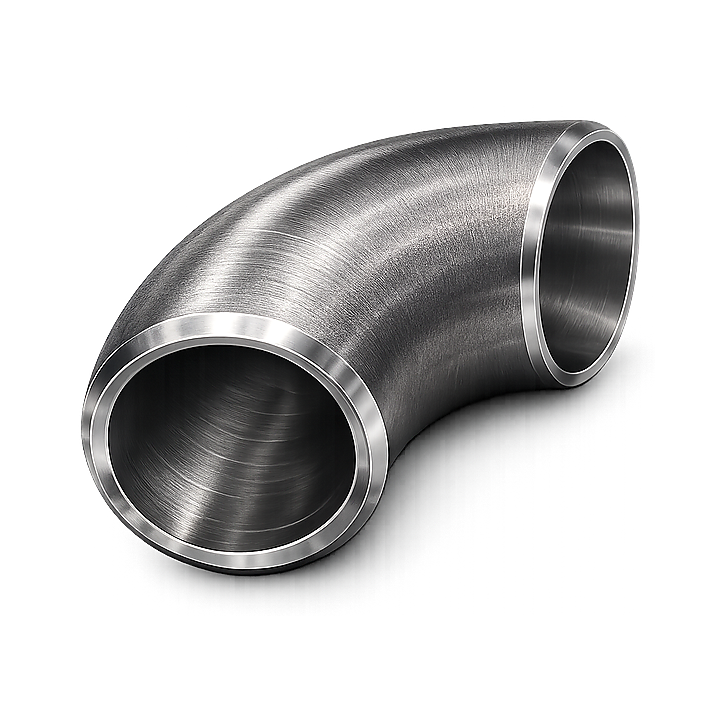
Отвод — это деталь, меняющая направление трубопровода. В секторном отводе соседние сектора могут соединяться стыковыми швами. Тип изделия и тип соединения не подменяют друг друга.
Раздельное описание процесса, конструкции и подготовки предусмотрено структурой ISO 15609-1:2019, раздел 4.4.
Какой ГОСТ применять
Сначала определяют, что соединяют и каким способом. Три документа ниже описывают геометрию соединений, но имеют разные области применения.
| Стандарт | Назначение | Граница применения |
|---|---|---|
| ГОСТ 16037-80 | Соединения стальных труб между собой и с арматурой в трубопроводах. | Не охватывает изготовление самих труб из листа или полосы. |
| ГОСТ 5264-80 | Соединения сталей, железоникелевых и никелевых сплавов при ручной дуговой сварке. | Исключает соединения стальных трубопроводов по ГОСТ 16037-80. |
| ГОСТ 14771-76 | Соединения сталей, железоникелевых и никелевых сплавов при дуговой сварке в защитном газе. | Не устанавливает геометрию соединений стальных трубопроводов по ГОСТ 16037-80. |
Продольный шов при изготовлении трубы из листа нельзя автоматически относить к ГОСТ 16037-80. Применимые документы выбирают по назначению изделия и конструкции конкретного шва.
Одна ссылка на геометрический ГОСТ не подтверждает допустимое давление изделия, квалификацию технологии и качество выполненного шва. Размеры разделки проверяют по выбранному соединению и полной строке таблицы с примечаниями.
Что проверить до сварки
Материал и толщина обеих деталей, доступ к шву, положение сварки и выбранный процесс определяют требования к подготовке. Нельзя назначить всем соединениям одинаковые угол скоса, зазор, подогрев или присадочный материал.
Когда предусмотрен визуальный контроль подготовки, проверяют:
- форму и размеры кромок по технологической документации;
- чистоту кромок и прилегающих поверхностей;
- взаимное положение и фиксацию деталей по чертежу.
При предусмотренном межпроходном осмотре проверяют очистку и видимые несплошности до перекрытия следующим слоем. Проверки планируют, пока участок доступен: ISO 17637:2016, пп. 6.1–6.3.
Что означает WPS
WPS — спецификация процедуры сварки: документ с условиями выполнения сварки и переменными, влияющими на качество (ISO 15609-1:2019). Квалификационные испытания процедуры и границы её применимости рассматриваются отдельно, например в ISO 15614-1:2017. Наличие WPS не означает пригодности технологии для любых материалов и толщин.
Эти ссылки поясняют систему ISO. Набор обязательных документов для конкретного изделия определяется применимыми требованиями, проектом и договором.
Контроль и приёмка
Заранее определяют методы, объём и критерии приёмки. Они зависят от изделия, материала, толщины, конструкции и требований к качеству — ISO 17635:2025.
Визуальный контроль оценивает доступные поверхности, форму и размеры шва по установленным критериям. Он не показывает все внутренние несплошности: ISO 17637:2016, п. 6.4.
Ультразвуковой, радиографический и другие методы выбирают с учётом их применимости. Универсального требования «все методы для каждого шва» нет.
Испытание на герметичность проверяет утечки при заданных условиях. Успешный результат сам по себе не подтверждает отсутствие всех внутренних несплошностей и не отменяет предусмотренный контроль сварных соединений. То же относится к выводу о качестве только по результату испытания давлением.
Частые ошибки и полезные проверки
| Ситуация | В чём риск | Что сделать |
|---|---|---|
| В запросе только «сварить по ГОСТ» | Не определены соединение и требования к изделию. | Указать документ, чертёж, материалы и критерии приёмки. |
| Кромки подготовили до согласования технологии | Разделка может не подходить выбранному соединению и процессу. | Согласовать чертёж и подготовку до обработки деталей. |
| Узел закрывает доступ к корню шва | Запланированный осмотр может оказаться невозможен. | Согласовать последовательность сборки и точки контроля заранее. |
| Шов принимают только по фотографии | Снимок не подтверждает внутреннее качество и фактические размеры. | Сопоставить изделие и документы с установленными требованиями. |
Что приложить к заказу
- Чертёж или эскиз: общая геометрия, расположение швов, размеры и толщины обеих деталей.
- Материалы: марки по документации, требования к подтверждению материала.
- Условия работы: среда, давление, температура и ссылка на проект, если он есть.
- Условия сборки: доступ, положение сварки, габаритные ограничения, состав поставки.
- Приёмка: применимые документы, методы и объём контроля, критерии, состав отчётных документов.
- Объём: количество изделий и требуемая комплектность.
Неизвестные сведения отметьте как требующие уточнения. Фото или приблизительный замер помогут начать обсуждение, но не заменяют согласованную документацию для изготовления.
Передайте чертёж сварного узла для расчёта. По нему согласуем материал, изготовление и контроль швов.
Вопросы и ответы
Чем тип соединения отличается от способа сварки?
Тип описывает расположение деталей, например стыковое или тавровое. Способ описывает процесс сварки. Для изготовления нужны оба сведения вместе с подготовкой кромок и технологическими параметрами.
Подходит ли ГОСТ 5264-80 для любого ручного шва трубы?
Нет. Он исключает соединения стальных трубопроводов по ГОСТ 16037-80. Документ выбирают по назначению изделия и конкретному соединению.
Можно ли определить качество шва по внешнему виду?
Осмотр даёт информацию о доступных поверхностях. Внутреннее качество оценивают предусмотренными применимой документацией методами; одного красивого валика недостаточно.
Какой зазор и угол разделки указать?
Значения берут из согласованного чертежа, применимого стандарта и технологической документации. Если данных нет, вопрос согласуют с проектировщиком и изготовителем до подготовки кромок; распределение ответственности определяет договор.
Изготавливает ли ТМ цельнотянутые бесшовные отводы?
Нет. Наше производство изготавливает сварные угольники и секторные отводы, работает с трубой и листом, включая вальцовку листовых заготовок. Исполнение конкретного изделия согласуется по чертежу.
Источники
Ссылки ISO, ASME и DIN открывают справочные карточки нашей библиотеки. Полные тексты этих стандартов на сайте не размещены.
- Официальные карточки Росстандарта: ГОСТ 16037-80, ГОСТ 5264-80, ГОСТ 14771-76 — области применения.
- ISO 15609-1:2019 — спецификация процедуры; ISO 15614-1:2017 — квалификационные испытания.
- ISO 17637:2016, пп. 6.1–6.4 — визуальный контроль; ISO 17635:2025 — выбор контроля сварных соединений.
Сварные изделия ТМ

На фотографии — секторный сварной отвод. Такой пример помогает понять расположение соединений между отдельными частями изделия.
Конструкцию, материал и условия приёмки конкретного заказа согласуют по документации. Фотография не является подтверждением марки стали, стандарта или допустимого давления.
По теме
Производство деталей и узлов для инженерных систем
Изготавливаем детали, партии, трубопроводные узлы и комплекты для промышленных и инженерных систем.
Производим: от 1 детали до готового узла.